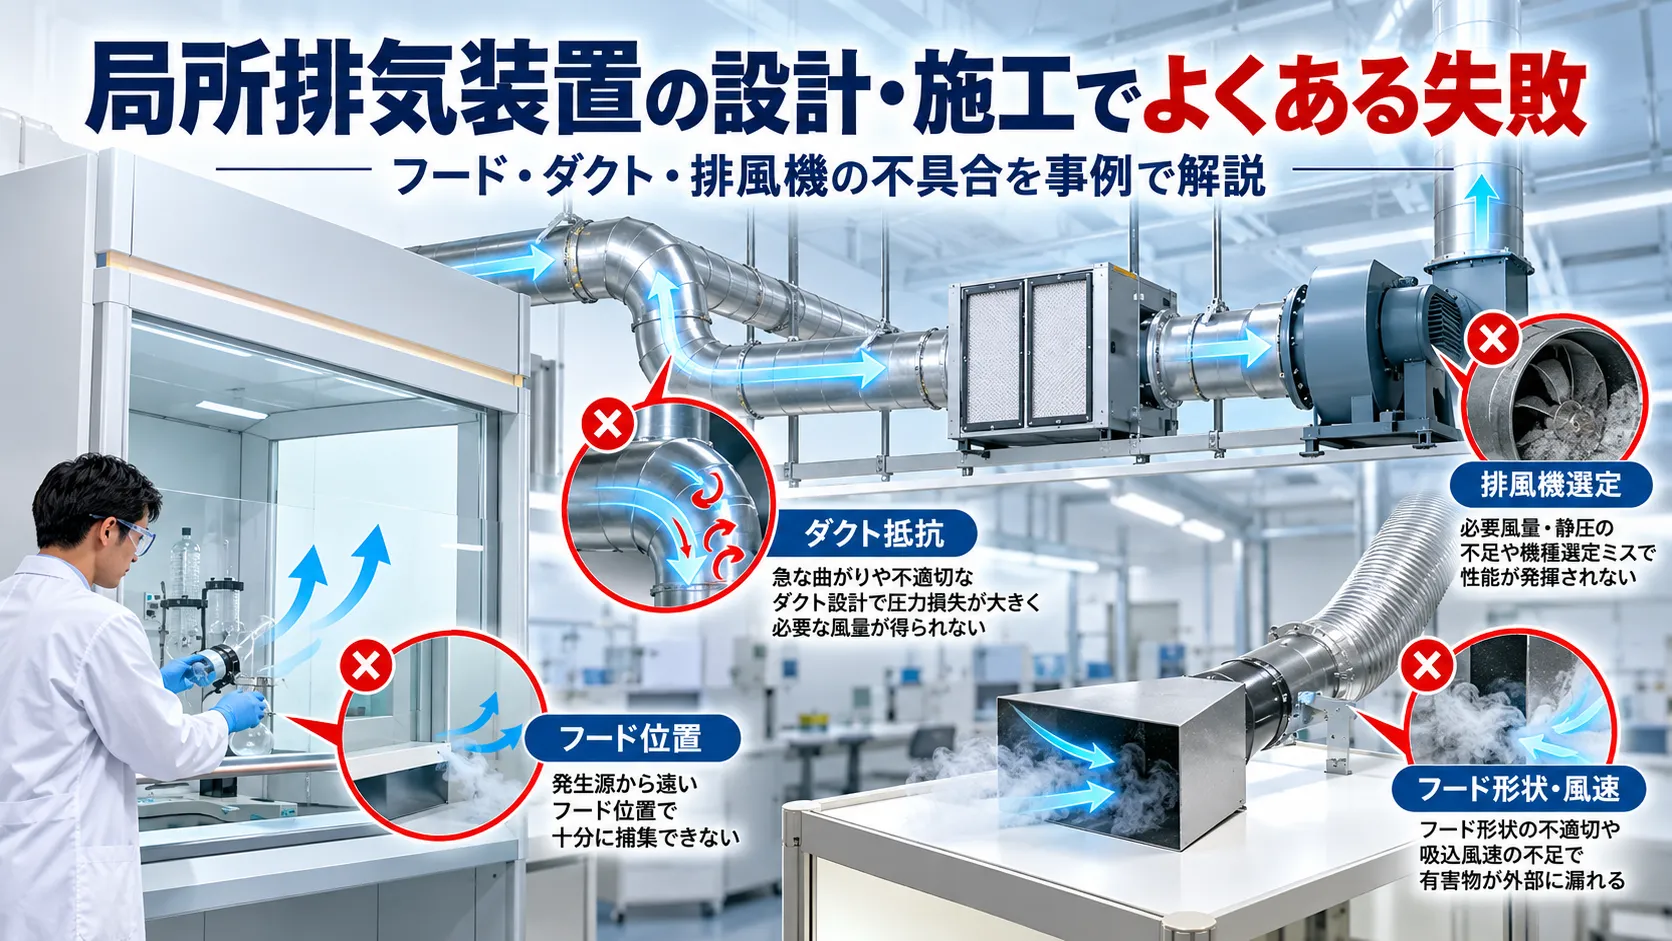
【第26回】局所排気装置の設計・施工でよくある失敗|フード・ダクト・排風機の不具合を事例で解説
局所排気装置を新しく設置したのに、期待した吸引性能が得られない。
排風機は正常に回転しているのに、フードから有害物質が漏れてしまう。
設計では必要な排風量を確保したはずなのに、完成時の制御風速が不足している。
このような問題は、何が原因なのでしょうか。
局所排気装置は、フード、ダクト、必要に応じた空気清浄装置、排風機などを組み合わせた設備です。
それぞれの機器が正しく選定されていても、発散源との位置関係やダクトの抵抗、各フードへの風量配分などが適切でなければ、設備全体として十分な性能を発揮できない場合があります。
また、設計そのものが適切でも、施工時の変更や完成後の調整不足によって、性能が不足することもあります。
この記事では、局所排気装置の設計・施工で起こりやすい失敗を、具体的な事例を交えて説明します。
初めて設備の設計や点検に関わる方にも理解できるように、問題の原因、確認方法、改善策を順番に整理します。
さらに、経験者向けに、圧力損失、ファン性能曲線、複数フードの流量配分などの技術的な注意点も取り上げます。
※本文の事例は、提供資料や技術的知見を基に構成した説明用の想定事例です。特定の事業場で実際に発生した事故・不具合を再現したものではありません。数値についても、明示した計算条件または仮定に基づいています。
1. 局所排気装置の設計・施工では、なぜ失敗が起こるのか?
局所排気装置の設計では、発散源から有害物質を捕捉するために必要なフードの構造や排風量を検討します。
さらに、ダクトの圧力損失を計算し、その条件で必要な風量を確保できる排風機を選定します。
一方、実際の工場では、設計時の想定と異なる条件が発生することがあります。
例えば、次のような場合です。
- 作業者が設計時よりもフードから離れた位置で作業している。
- 生産設備の配置変更によってフードの位置が変わった。
- ダクトを施工する際に、エルボが追加された。
- 排風機の近くに急な曲がりを設けた。
- ほかのフードを同時使用することを計算に含めていなかった。
- 空気清浄装置の圧力損失を十分に考慮していなかった。
- 完成時にダンパーの調整を行っていなかった。
これらの問題は、単独で発生するとは限りません。
例えば、外付け式フードが発散源から離れすぎていることに加えて、ダクトの抵抗も大きくなっている場合があります。
そのため、吸引能力が不足しているときには、フード、ダクト、排風機を個別に調べるだけでなく、設備全体として原因を考えることが重要です。
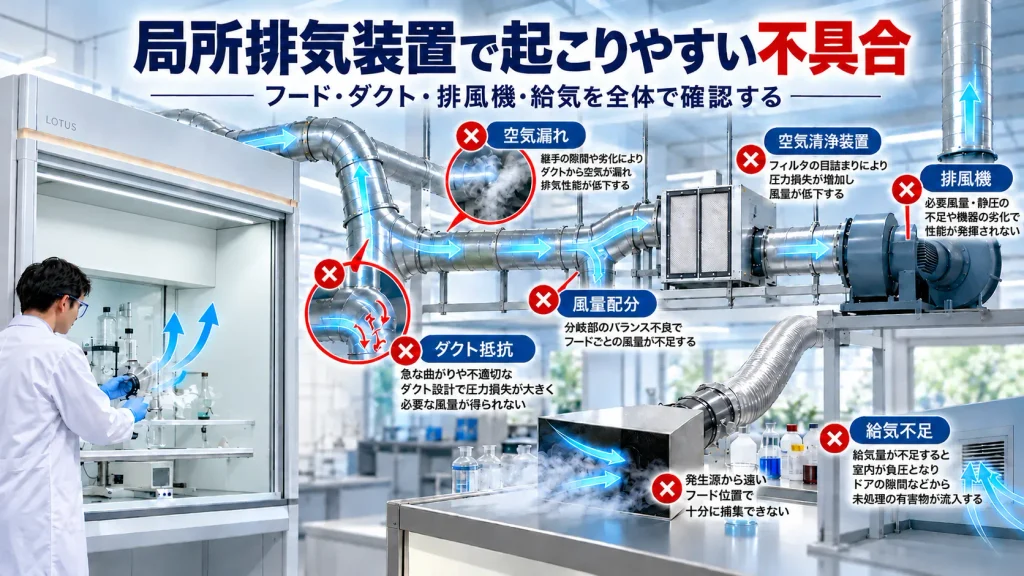
設計・施工で起こりやすい失敗の一覧
| 区分 | 代表的な失敗 |
|---|---|
| フード | 発散源から離れすぎている |
| フード | 実際の開口面積を小さく見積もっている |
| フード | 囲い式として設計したのに、開口部の外で作業している |
| フード | 空調などの外乱気流を考慮していない |
| フード | スロットやプリーナムチャンバーの構造が不適切 |
| ダクト | ダクト径が搬送対象や風量に適していない |
| ダクト | エルボ・分岐の圧力損失を小さく見積もっている |
| ダクト | 接続部に空気漏れがある |
| ダクト | 複数フードの風量配分が不適切 |
| 排風機 | 必要な圧力を考慮せずに選定している |
| 排風機 | 回転方向・回転数・施工条件が適切でない |
| 設備全体 | 必要な給気を確保していない |
| 完成検査 | 必要な位置で制御風速などを測定していない |
2. 失敗事例①|外付け式フードが発散源から離れすぎている
最初に、側方吸引型外付け式フードの失敗例を考えます。
どのような問題が起こるのか?
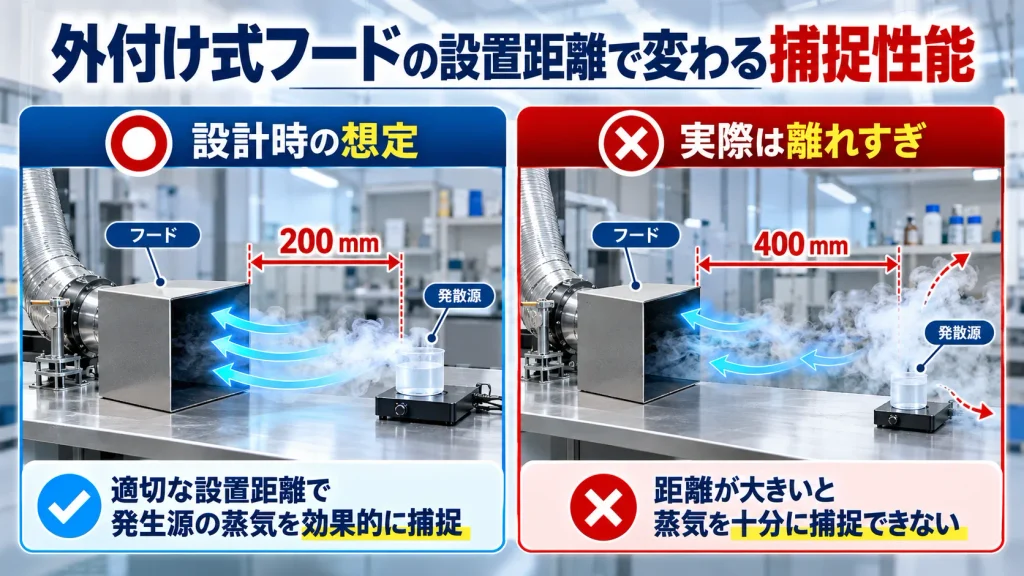
部品洗浄作業を行う作業台の奥に、矩形の外付け式フードを設置したとします。
設計時には、発散源からフードまでの距離を200 mmと想定していました。
しかし、実際には作業台の配置上、400 mm離れた位置で洗浄作業が行われています。
この場合、設計時に想定した位置よりも、発散源がフードから遠くなっています。
なぜ吸引能力が不足するのか?
外付け式フードでは、一般に開口面から離れるほど、フードが形成する吸引風速は低下します。
そのため、実際の作業位置が設計時よりも遠くなれば、必要な捕捉性能を確保できなくなる可能性があります。
ここで注意したいのは、距離が2倍になったからといって、すべてのフードで風速が必ず4分の1になるわけではないことです。
風速の低下は、フードの形状、開口面積、フランジの有無、周囲の構造物などによって異なります。
どうやって確認するのか?
実際の作業位置とフードの位置関係を確認します。
そのうえで、適用される法令・検査指針に従い、所定位置の制御風速を測定します。
また、必要に応じて気流を可視化し、発散した有害物質がどのようにフードへ向かうか確認します。
改善方法
フードを発散源へ近づけることや、作業台の配置を見直すことが考えられます。
ただし、フードを近づけることで作業者の手や工具の動きを妨げないようにする必要があります。
また、作業者の呼吸域を通ってから有害物質がフードへ向かう配置を避けることも重要です。
3. 失敗事例②|囲い式フードの開口面積を小さく見積もっていた
次に、ドラフトチャンバーを例に考えます。
どのような問題が起こるのか?
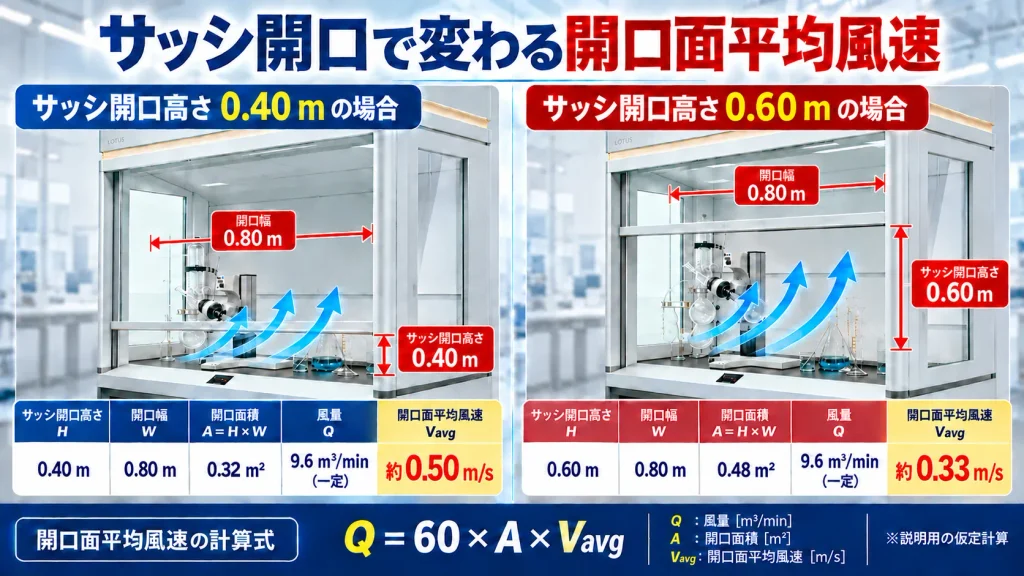
設計時には、ドラフトチャンバーのサッシを一定の高さまで下げて使用することを想定していました。
しかし、実際には大きな装置を出し入れするため、設計時よりもサッシを高く開けて作業していました。
この場合、想定していた開口面積よりも、実際の開口面積が大きくなります。
開口面積が大きくなるとどうなるのか?
開口面積と平均風速の関係は、次の式で表せます。
Q = 60 × A × Vavg
- Q:開口部を通る風量(m³/min)
- A:開口面積(m²)
- Vavg:開口面の平均風速(m/s)
例えば、排風量が9.6 m³/minで一定と仮定します。
設計時の開口条件は、次のとおりです。
- 開口幅:0.80 m
- 開口高さ:0.40 m
- 開口面積:0.32 m²
この場合の平均風速は、
Vavg = 9.6 ÷(60 × 0.32)
Vavg = 0.50 m/s
です。
次に、実際の開口高さが0.60 mだったとします。
開口面積は、
0.80 × 0.60 = 0.48 m²
です。
排風量を9.6 m³/minで一定とすれば、
Vavg = 9.6 ÷(60 × 0.48)
Vavg ≒ 0.333 m/s
となります。
計算結果の比較
| 項目 | 設計時 | 実際の使用状態 |
|---|---|---|
| 開口幅 | 0.80 m | 0.80 m |
| 開口高さ | 0.40 m | 0.60 m |
| 開口面積 | 0.32 m² | 0.48 m² |
| 仮定した排風量 | 9.6 m³/min | 9.6 m³/min |
| 平均風速 | 0.50 m/s | 約0.333 m/s |
この単純計算では、開口面積が大きくなったことによって、平均風速が約33.3%低下しています。
この計算で注意すべきこと
ここで求めた値は、開口面の平均風速です。
有機溶剤中毒予防規則第16条第1項の原則が適用される囲い式フードでは、開口面の最小風速が制御風速となります。
したがって、平均風速が0.50 m/sであっても、最小風速が0.40 m/s以上であることを保証するものではありません。
また、サッシの開口高さを変更すると、実際の排風量も変化する場合があります。
今回の計算は、風量一定という仮定で開口面積の影響を説明したものです。
改善方法
作業に必要な開口高さを確認し、その条件で必要な性能を確保できるように設計・調整します。
また、サッシの適切な使用位置を明確にし、作業者へ周知することも重要です。
4. 失敗事例③|囲い式フードとして設計したのに、開口部の外で作業している
設備の外観は囲い式フードであっても、実際の作業状態によっては、発散源を十分に囲い込めていない場合があります。
どのような問題が起こるのか?
例えば、前面を開放したブース型フードを設置したとします。
設計時には、ブース内部で有害物質が発生することを想定していました。
しかし、実際には大型の被加工物がブースの外へはみ出し、有害物質も開口面の外側で発生していました。
この場合、設計時に想定した囲い込みの効果が得られない可能性があります。
なぜ問題なのか?
囲い式フードは、発散源を囲い込み、開口部から入る気流によって有害物質の外部への拡散を抑える方式です。
一方、発散源が開口面より外側にある場合、その発散源に対しては、外付け式に近い捕捉条件になることがあります。
確認方法
設計図と実際の作業状態を比較します。
特に、次の事項を確認します。
- 有害物質が発生する位置
- 被加工物が移動する範囲
- 作業者の手や工具の位置
- 開口部から外側へ出る作業の有無
- 実作業中の気流の流れ方
改善方法
発散源を囲い込みの内側へ移動する、フードの奥行きを変更する、側板などを追加するといった方法が考えられます。
ただし、設備の構造を変更する場合には、作業性、必要排風量、法令上の性能要件などを再確認する必要があります。
5. 失敗事例④|空調や扇風機の気流によって有害物質が漏れている
局所排気装置の設計で見落としやすいのが、周囲の気流です。
どのような問題が起こるのか?
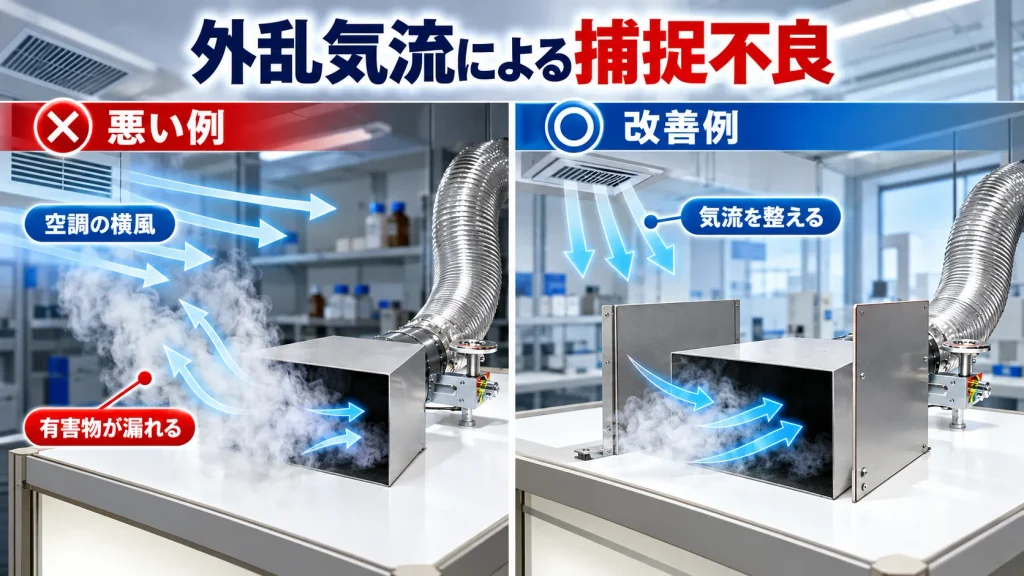
例えば、側方吸引型外付け式フードで洗浄作業を行っているとします。
フードの吸込み口では十分な風速が得られています。
しかし、作業台の横から空調機の風が吹いているため、有害物質の一部がフードに向かわず、横方向へ流されてしまいます。
なぜ問題なのか?
フードによる吸引気流と空調などの外乱気流が影響し合うためです。
特に外付け式フードでは、発散源がフードから離れるほど吸引風速が弱くなりやすいため、周囲の気流の影響を受ける場合があります。
確認方法
作業中の空調、給気、扇風機、扉の開閉などの条件を確認します。
必要に応じて、適切な気流可視化方法を使用して、発散源付近の流れを調べます。
ただし、スモークテスター等による可視化だけで、法令上の制御風速を数値判定することはできません。
改善方法
空調の吹出し方向や給気位置を見直すこと、フードに側板を追加することなどが考えられます。
ただし、空調や給気を変更する場合には、作業場全体の換気性能と温熱環境も確認する必要があります。
6. 失敗事例⑤|スロット型フードで吸引が偏っている
次に、細長い開口部を持つスロット型フードの例です。
どのような問題が起こるのか?
例えば、横幅の長い洗浄槽に沿ってスロット型フードを設置したとします。
しかし、実際にはスロットの一部で吸引が強く、別の部分では弱くなっていました。
なぜ吸引が偏るのか?
考えられる原因には、次のようなものがあります。
- プリーナムチャンバーの構造が適切でない
- ダクト接続位置によって内部の圧力分布が偏っている
- スロットの寸法が適切でない
- スロット内部に付着物や閉塞がある
- 吸引する範囲が広すぎる
プリーナムチャンバーは、内部の気流や圧力分布を調整するための空間です。
適切な構造であれば、長い開口部に沿った吸引状態の均一化に役立ちます。
ただし、プリーナムチャンバーがあるだけで、必ず均一な風速分布になるわけではありません。
確認方法
スロットの長さ方向に複数の測定位置を設け、吸引状態を調べます。
さらに、必要な制御風速が得られているか、適用される規則・検査指針に従って測定します。
改善方法
スロット寸法、プリーナムチャンバー、内部の整流構造、ダクト接続方法などを見直します。
ただし、スロットを狭くするだけで問題が解決するとは限りません。
スロットの圧力損失が大きくなれば、必要な排風機能力にも影響するためです。
7. 失敗事例⑥|ダクト径の選定が適切でない
ダクト径は、局所排気装置の性能へ大きく影響します。
ダクト径が小さすぎる場合
同じ風量を流す場合、ダクト径が小さくなると平均風速が高くなります。
その結果、摩擦による圧力損失が大きくなる場合があります。
ダクト径が大きすぎる場合
一方、粉じんを搬送する設備では、ダクト径を大きくしすぎると、搬送に必要な風速を確保できなくなる可能性があります。
計算例|ダクト径200 mmと250 mm
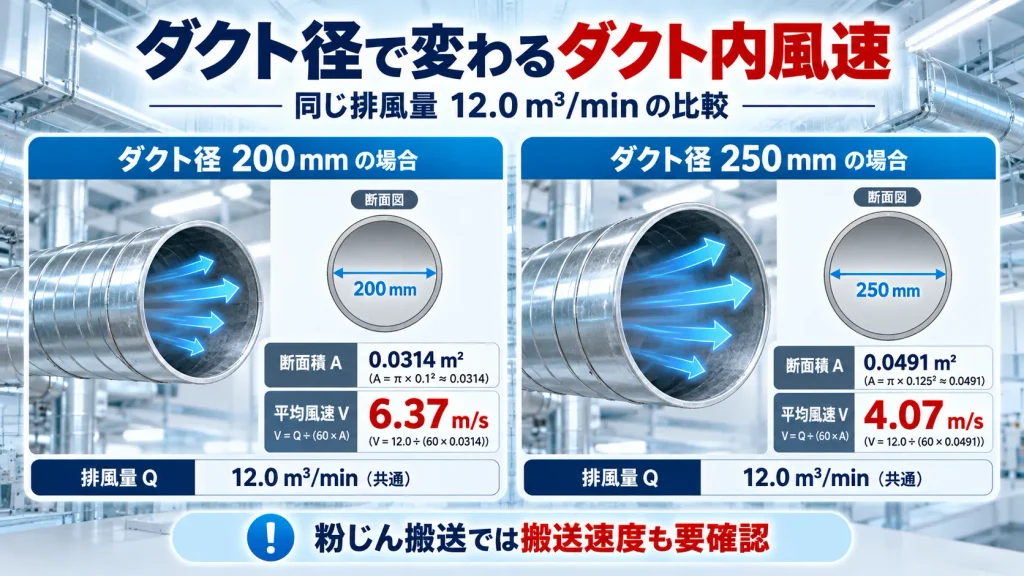
排風量を12.0 m³/minで一定とします。
風速は次の式で求めます。
V = Q ÷(60 × A)
円形ダクトの断面積は、
A = πD² ÷ 4
です。
計算結果は次のとおりです。
| 項目 | 内径200 mm | 内径250 mm |
|---|---|---|
| 断面積 | 約0.03142 m² | 約0.04909 m² |
| 排風量 | 12.0 m³/min | 12.0 m³/min |
| 平均風速 | 約6.37 m/s | 約4.07 m/s |
この例では、ダクト径を200 mmから250 mmへ変更すると、平均風速は約36%低下します。
どちらが正しいダクト径なのか?
この計算結果だけでは判断できません。
例えば、ガスや蒸気を搬送する設備と、粉じんを搬送する設備では、考慮すべき条件が異なります。
粉じんの場合には、種類、粒径、濃度、湿り気、付着性などを踏まえ、必要な搬送速度を確保する必要があります。
改善方法
ダクト径を見直す場合には、次の事項を確認します。
- 必要排風量
- ダクト内平均風速
- 粉じん等の搬送条件
- 直管・エルボ等の圧力損失
- 空気清浄装置の仕様
- 排風機の運転点
8. 失敗事例⑦|エルボや分岐の圧力損失を小さく見積もっている
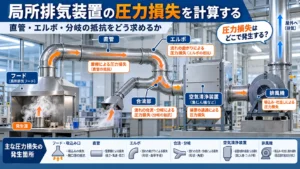
ダクト設計では、直管の摩擦損失だけでなく、エルボや分岐などによる局部圧力損失も考慮する必要があります。
どのような問題が起こるのか?
例えば、施工段階で設備を避けるためにエルボが追加された場合を考えます。
設計時の圧力損失計算に追加したエルボが含まれていなければ、実際の系統抵抗が想定より大きくなる可能性があります。
エルボの圧力損失
局部圧力損失は、一般に次の式で表します。
ΔP = ζ × ρV² ÷ 2
- ΔP:局部圧力損失(Pa)
- ζ:局部損失係数
- ρ:空気密度(kg/m³)
- V:対象断面の平均風速(m/s)
計算例
次の条件を仮定します。
- ダクト内平均風速:6.37 m/s
- 空気密度:1.20 kg/m³
- エルボの損失係数:1.5
速度圧は、
1.20 × 6.37² ÷ 2
約24.3 Pa
です。
エルボの圧力損失は、
1.5 × 24.3
約36.5 Pa
となります。
仮に、この条件のエルボが施工時に2個追加されたとすると、
36.5 × 2
約73 Pa
の局部圧力損失が追加される計算になります。
ただし、これは同じ風量・風速を仮定した計算結果です。
実際には追加したエルボによって排風量が変わる場合があります。また、損失係数は形状・曲率半径・隣接する配管条件などによって変わります。
改善方法
施工後のダクト系統を設計図と比較し、実際のエルボや分岐を反映して圧力損失を再計算します。
必要に応じて配管ルートを変更し、圧力損失の低減を検討します。
ただし、配管を変更する際には、粉じんの堆積、清掃性、支持方法なども確認する必要があります。
9. 失敗事例⑧|ダクトの接続部から空気が漏れている
ダクトの施工不良として、接続部の空気漏れがあります。
どのような問題が起こるのか?
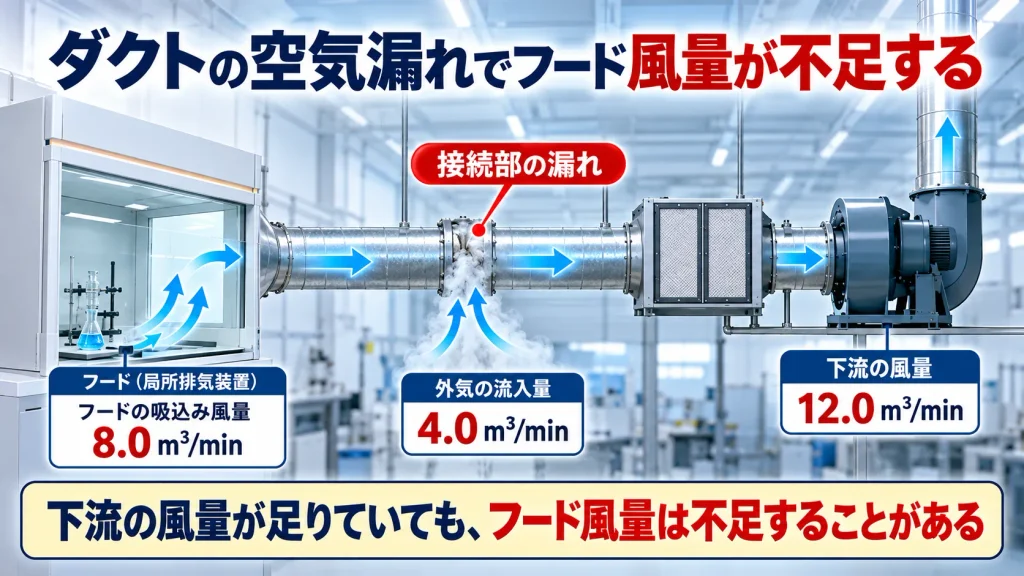
例えば、排風機の吸込み側ダクトに隙間がある場合を考えます。
ダクト内部は周囲より低い圧力になっているため、隙間から周囲の空気が流れ込む場合があります。
その結果、排風機の排風量の一部が、フード以外から流入した空気で占められることがあります。
数値で考えてみる
次の状態を仮定します。
| 項目 | 風量 |
|---|---|
| フードから吸引される風量 | 8.0 m³/min |
| ダクト途中から漏れ込む風量 | 4.0 m³/min |
| 漏れ箇所より下流の風量 | 12.0 m³/min |
この例では、下流のダクトでは12.0 m³/minが測定されます。
しかし、フードから吸引されている風量は8.0 m³/minです。
つまり、排風機付近の風量が十分でも、フードの風量が不足している可能性があります。
確認方法
例えば、次の事項を確認します。
- ダクト接続部の緩み
- ガスケットの状態
- 点検口の閉鎖状態
- 腐食による穴の有無
- 上流側と下流側の風量
ただし、上流側と下流側の風量差には、測定誤差や別の流入口などの影響も考慮する必要があります。
改善方法
漏れ箇所を特定し、ダクト材質、圧力、対象物質などに適合した方法で補修します。
仮に漏れを修理したとしても、漏れていた4.0 m³/minがそのままフード風量へ加算されるとは限りません。
漏れの補修によって系統抵抗と排風機の運転点が変わる可能性があるためです。
そのため、補修後に排風量や制御風速を再測定する必要があります。
10. 失敗事例⑨|複数フードの風量配分が適切でない
複数のフードを1台の排風機に接続する場合には、風量配分が重要です。
どのような問題が起こるのか?
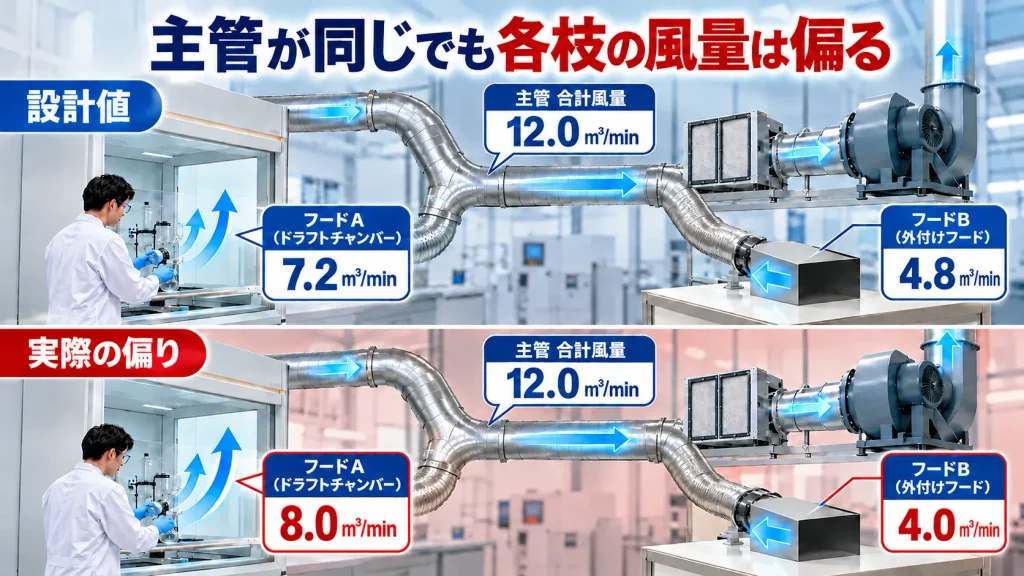
例えば、フードAとフードBの必要排風量を次のように設定したとします。
| フード | 設計必要排風量 |
|---|---|
| A | 7.2 m³/min |
| B | 4.8 m³/min |
| 合計 | 12.0 m³/min |
ところが、完成後の測定では次の結果になりました。
| フード | 設計必要排風量 | 実測排風量 |
|---|---|---|
| A | 7.2 | 8.0 |
| B | 4.8 | 4.0 |
| 合計 | 12.0 | 12.0 |
単位:m³/min
この例では、主管の合計排風量は設計値と一致しています。
しかし、フードAには多くの風量が配分され、フードBでは風量が不足しています。
なぜこのようなことが起こるのか?
各枝ダクトの抵抗が異なるためです。
例えば、排風機に近い枝ダクトと遠い枝ダクトでは、配管長さや曲がりの数などが異なります。
また、ダンパーの開度によっても流量配分が変化します。
改善方法
各枝ダクトの排風量とフードの制御風速などを測定しながら、必要な調整を行います。
ただし、フードAのダンパーを絞れば、必ず不足分がそのままフードBへ移るわけではありません。
ダンパー調整によって系統全体の運転点が変化するため、複数回の測定と調整が必要になる場合があります。
完成時の記録が重要
ダンパーの調整が終わったら、開度や各フードの測定値を記録しておくことを推奨します。
その記録があれば、後日風量が低下した場合にも、正常時との比較が容易になります。
11. 失敗事例⑩|排風機を風量だけで選定している
排風機の選定では、必要な風量だけでなく、その風量で必要な圧力を発生できるか確認する必要があります。
どのような問題が起こるのか?
例えば、局所排気装置の必要排風量が12.0 m³/minだったとします。
そこで、カタログに最大風量12.0 m³/minと記載された排風機を選定しました。
しかし、設置後には必要な排風量が得られませんでした。
なぜ問題なのか?
排風機が発生できる圧力は、風量によって変化するためです。
カタログ上の最大風量が、静圧0 Paに近い条件などで示された値であれば、ダクトを接続した状態で同じ風量を確保できるとは限りません。
必要な圧力を計算する
例えば、ある単一の流路について、設計風量における圧力損失を次のように仮定します。
| 部分 | 仮定した全圧損失 |
|---|---|
| フード入口 | 70 Pa |
| 枝ダクト | 90 Pa |
| 主管 | 65 Pa |
| 空気清浄装置 | 180 Pa |
| その他の流路損失 | 35 Pa |
| 合計 | 440 Pa |
この場合、流路の全圧損失の合計は440 Paです。
ただし、440 Paをそのまま必要ファン静圧とすることはできません。
排風機の選定では、全圧と静圧の違い、ファン入口・出口の速度圧、排気側の条件などを整理する必要があります。
また、複数の枝ダクトがある設備では、各枝ダクトの損失を単純にすべて合算してよいわけではありません。
排風機の選定で何を確認するのか?
設計した風量において必要な圧力を発生できるか、ファン性能曲線で確認します。
同時に、次の事項も確認します。
- 排風機の種類と材質
- 電動機の容量
- 許容回転数
- 使用温度
- 対象物質による腐食等への適合性
- 騒音・振動
- 必要に応じた防爆上の要求
また、運転点が不安定な領域にないかについても検討する必要があります。
12. 失敗事例⑪|排風機の運転状態が設計条件と異なる
排風機を適切に選定していても、実際の運転状態が設計条件と異なれば、必要な能力を確保できない場合があります。
考えられる原因
例えば、次のようなものがあります。
- 回転方向が適切でない
- 回転数が不足している
- ベルトが滑っている
- インバータの設定が設計と異なる
- 羽根車やケーシングに汚れが付着している
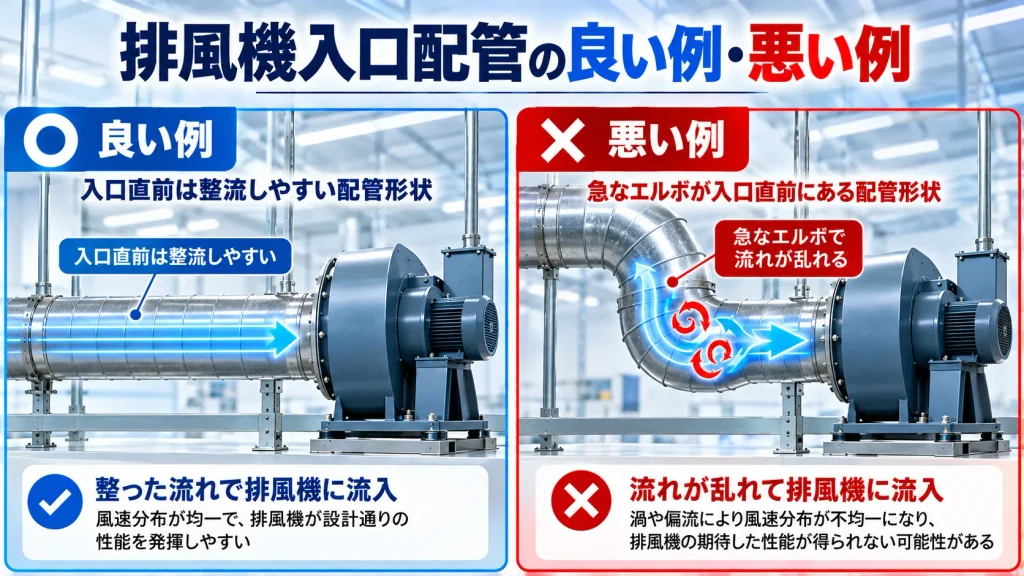
- 排風機の入口・出口付近の配管が不適切
特に、電動機が回転していることだけで、ファンの運転状態が正常であると判断してはいけません。
排風機の回転数による影響
同一ファンで相似則が成立する条件では、回転数と風量・圧力の間に次の関係があります。
- 風量:回転数に比例
- 圧力:回転数の二乗に比例
- 軸動力:回転数の三乗に比例
ただし、実際の設備の運転点は、ファン性能曲線と系統抵抗曲線との交点で決まります。
したがって、回転数を変更した場合には、運転点の変化を確認する必要があります。
排風機の近くにエルボを設けた場合
排風機の入口直前に急な曲がりがあると、入口の流れが不均一になり、期待した性能が得られない場合があります。
これを、ファンへの接続条件による影響として検討することがあります。
施工時に配管を変更した場合には、エルボの圧力損失だけでなく、ファン入口・出口の接続条件も確認することが重要です。
改善方法
メーカーの仕様や施工図と照合し、回転方向、実際の回転数、電動機の負荷、入口・出口の配管条件などを確認します。
回転数を安易に上げる前に、許容回転数や電動機容量などを確認する必要があります。
13. 失敗事例⑫|空気清浄装置の圧力損失を十分に考慮していない
局所排気装置には、吸引した空気から粉じんや有害物質を除去する空気清浄装置を設ける場合があります。
どのような問題が起こるのか?
例えば、設計時に空気清浄装置の圧力損失を小さく見積もっていた場合です。
実際にフィルターや除じん装置を接続すると、想定より大きな抵抗となり、必要な排風量が得られない可能性があります。
使用中の抵抗増加も考える
フィルター式の空気清浄装置では、使用中に捕集物が蓄積し、圧力損失が増加する場合があります。
そのため、清浄な状態の圧力損失だけでなく、メーカーが指定する使用条件や管理限界なども確認する必要があります。
改善方法
空気清浄装置の仕様、必要な処理風量、圧力損失などを確認し、排風機との組合せを検討します。
また、適切な差圧管理や保守計画を設定することも有用です。
ただし、差圧が一定であることだけで、フィルターの捕集性能が正常だと判断できるわけではありません。
破損やバイパス漏れなどについても、必要に応じて確認します。
14. 失敗事例⑬|排気量に見合った給気を確保していない
局所排気装置は、作業場の空気を吸い込み、屋外へ排出する設備です。
そのため、排出した空気に見合う量の空気が、作業場へ供給される必要があります。
どのような問題が起こるのか?
例えば、気密性の高い作業場に大型の局所排気装置を設置したとします。
しかし、給気設備が不足している場合、作業場の室圧が低下し、排風量や周囲の気流に影響する可能性があります。
また、扉を開けた際に強い気流が流入し、フード周辺の気流を乱す場合もあります。
確認方法
次の事項を確認します。
- 局所排気装置の排気量
- 給気設備の能力
- 給気口の位置
- 室内外の圧力差
- 扉の開閉による影響
- 空調やほかの排気設備との同時運転
改善方法
給気量や給気位置を見直し、必要な排風量を確保できるようにします。
ただし、局所排気装置のフードへ向かう気流を妨げる位置に、強い給気を吹き出してはいけません。
給気の確保と、フード周辺の適切な気流形成を両立させることが重要です。
15. 失敗事例⑭|排気口の位置が適切でない
局所排気装置の設計では、屋内の捕捉性能だけでなく、排気口の位置も重要です。
どのような問題が起こるのか?
例えば、排気口から排出した空気が、建物の給気口や開口部を通じて再び屋内へ流入する場合があります。
このような状態では、有害物質を局所排気装置で捕捉しても、排出した空気が建物へ再流入するおそれがあります。
日本法での確認事項
有機溶剤中毒予防規則第15条の2では、対象となる局所排気装置等の排気口を直接外気に向かって開放することが規定されています。
また、一定の局所排気装置等については、排気口の高さに関する規定があります。
ただし、すべての局所排気装置に同じ高さが一律に適用されるわけではありません。
対象設備と適用される例外条件を確認する必要があります。
改善方法
排気口の高さ、位置、周辺建物、給気口との関係などを確認します。
必要に応じて、排気の拡散状況や再流入の可能性を評価します。
また、有害物質の種類によっては、排出ガスの処理や環境関係法令への適合も確認する必要があります。
16. 失敗事例⑮|完成時に制御風速や排風量を確認していない
最後に、施工完了時の確認不足について考えます。
どのような問題が起こるのか?
局所排気装置を施工し、排風機が正常に回転することを確認しました。
そのため、工事は完了したと判断しました。
しかし、実際には各フードの制御風速を測定していませんでした。
その結果、一部のフードで必要な性能が不足していることを発見できませんでした。
なぜ問題なのか?
排風機が運転していることと、フードで必要な捕捉性能が得られていることは、同じ意味ではないためです。
また、主管の排風量が設計値と一致していても、枝ダクトへの流量配分が適切とは限りません。
完成時に確認したい事項
例えば、次の項目を確認します。
| 確認項目 | 主な内容 |
|---|---|
| フード | 形状・位置・寸法・損傷 |
| 制御風速 | 法令等で定められた位置の風速 |
| 気流の状態 | 外乱・漏れ・滞留 |
| ダクト | 寸法・接続・漏れ・堆積 |
| 排風量 | 主管・枝ダクトの風量 |
| 静圧 | 設計値や計算条件との比較 |
| 空気清浄装置 | 取付状態・処理能力・圧力損失 |
| 排風機 | 回転方向・回転数・振動・運転状態 |
| 給気 | 必要な給気と気流の状態 |
| 複数フード | 同時使用条件・流量配分 |
| 記録 | 設計図・測定結果・調整値 |
完成時の性能確認が重要
完成後の性能確認では、設計値や必要な性能要件と、実際の測定結果を比較します。
ただし、すべての設備で制御風速だけが性能要件となるわけではありません。
取り扱う物質や適用される法令によっては、抑制濃度などによる評価が必要な場合があります。
また、改造・修理後の法定点検や定期自主検査については、それぞれ適用される規則を確認します。
17. 実務事例|完成した局所排気装置の吸引能力が不足していた
ここでは、ここまでの内容を組み合わせた想定事例を紹介します。
設備の概要
ある部品洗浄工場で、新しい局所排気装置を設置したとします。
設備は、2台の側方吸引型外付け式フード、枝ダクト、主管、空気清浄装置、排風機で構成されています。
完成時の問題
設計必要排風量の合計は12.0 m³/minでした。
しかし、完成時の実測排風量は9.8 m³/minでした。
また、フードBの所定位置では、制御風速が0.35 m/sでした。
ここでは、有機溶剤中毒予防規則第16条第1項の原則値0.5 m/sが適用される設備と仮定します。
ステップ① 実際の作業状態を確認する
フードと発散源との距離を確認しました。
すると、フードBは設計時よりも発散源から離れた位置に設置されていたとします。
ステップ② ダクト系統を確認する
施工図と実際のダクトを比較したところ、施工時にエルボが追加されていました。
また、枝ダクトBのダンパー開度も設計・調整時の想定と異なっていました。
ステップ③ 排風機の運転状態を確認する
排風機の回転方向、回転数、電動機の状態などを確認しました。
さらに、ファン性能曲線と実際の運転条件を比較しました。
このように、フード・ダクト・排風機の複数の要因を調べます。
ステップ④ 改善策を検討する
調査結果に基づき、次のような対策を検討します。
- フードBを発散源へ近づける。
- ダクトのエルボ構成を見直す。
- 各枝ダクトのダンパーを再調整する。
- 必要な性能を確保できるか再計算する。
ステップ⑤ 改善後の性能を測定する
仮に、改善後に次の結果が得られたとします。
| 項目 | 改善前 | 改善後 |
|---|---|---|
| 主管排風量 | 9.8 m³/min | 12.0 m³/min |
| フードBの制御風速 | 0.35 m/s | 0.55 m/s |
| 排風機 | 運転中 | 運転中 |
これらは説明用の仮定値です。
この例では、主管排風量とフードBの制御風速が改善しています。
ただし、これだけで装置全体の性能が確認されたとは限りません。
フードAの制御風速、各枝ダクトの風量、実際の捕捉状態、必要な法令上の検査事項なども確認します。
この事例から学べること
吸引能力不足の原因は、一つだけとは限りません。
フードの位置、ダクトの抵抗、流量配分など、複数の問題が重なっている場合があります。
また、排風機が正常に回転しているからといって、排風機以外の設備に問題がないわけではありません。
設計・施工で重要なのは、個々の機器の能力だけでなく、設備全体が必要な性能を発揮できることを確認することです。
18. 法令上、設計・施工時に何を確認する必要があるのか?
ここでは、有機溶剤中毒予防規則を中心に整理します。
有機溶剤中毒予防規則第14条
対象となる局所排気装置について、フードの設置位置、型式・大きさ、ダクトの長さや曲がりなどに関する規定があります。
例えば、外付け式フードを発散源にできるだけ近い位置へ設けることが規定されています。
同規則第15条
対象となる局所排気装置で空気清浄装置を設ける場合の排風機の位置について規定されています。
原則として、清浄後の空気が通る位置に設置することとされていますが、爆発や腐食のおそれに関する例外条件があります。
同規則第15条の2
対象となる設備の排気口について規定されています。
排気口の位置や高さを検討する際には、適用条件を確認する必要があります。
同規則第16条
局所排気装置の性能について、フード形式に応じた制御風速の原則値が規定されています。
| フード形式 | 原則値 |
|---|---|
| 囲い式フード | 0.4 m/s |
| 側方吸引型外付け式フード | 0.5 m/s |
| 下方吸引型外付け式フード | 0.5 m/s |
| 上方吸引型外付け式フード | 1.0 m/s |
ただし、同条には例外規定があります。
また、粉じんや特定化学物質などを扱う設備では、別の法令・告示による性能要件が適用される場合があります。
同規則第18条
対象となる局所排気装置を、有機溶剤業務に従事する間、必要な制御風速で稼働させることなどが規定されています。
設置時に所定の性能が得られたとしても、実際の使用時に適切な運転条件を維持する必要があります。
設置・移転・主要構造部分の変更に関する届出
局所排気装置の設置、移転、主要構造部分の変更などでは、労働安全衛生法第88条、労働安全衛生規則第86条および別表第7に基づき、計画の届出が必要となる場合があります。
対象となる場合には、原則として工事開始の30日前までに所轄労働基準監督署長へ届け出る必要があります。
ただし、届出対象や免除・例外の条件があるため、すべての局所排気装置の補修や部品交換が一律に対象となるわけではありません。
設計変更や改造の内容を決める段階で、届出の要否を確認することが重要です。
19. 施工中・試運転中の安全対策も忘れてはいけない
局所排気装置の工事では、ダクトの取付け、排風機の接続、電気工事、試運転などが行われます。
特に既設設備を改造する場合、設備内部に有害物質が残留している可能性があります。
例えば、次のような危険が考えられます。
- ダクト内の有害な堆積物へのばく露
- 排風機の回転部分への接触
- 設備の誤起動
- 電気設備による感電
- 高所でのダクト工事に伴う墜落
- 可燃性物質による火災・爆発
- ダクト・除じん装置内部への立入りに伴う酸素欠乏等
施工前に何を確認するのか?
まず、工事対象設備と周辺設備の危険源を把握します。
必要に応じて、設備停止、エネルギーの隔離、誤起動防止、残留物の確認、適切な保護措置などを実施します。
また、局所排気装置を停止することで、通常の作業場の換気性能が失われる場合があります。
そのため、工事中に有害物質を発散させる作業を継続してよいかについても、事前に評価する必要があります。
試運転時の注意
試運転では、回転方向、異常振動、異常音、接続部の漏れなどを確認します。
ただし、運転中の回転部分へ身体や測定器が接触しないようにする必要があります。
試運転と内部点検では危険の種類が異なるため、作業手順を区別することが重要です。
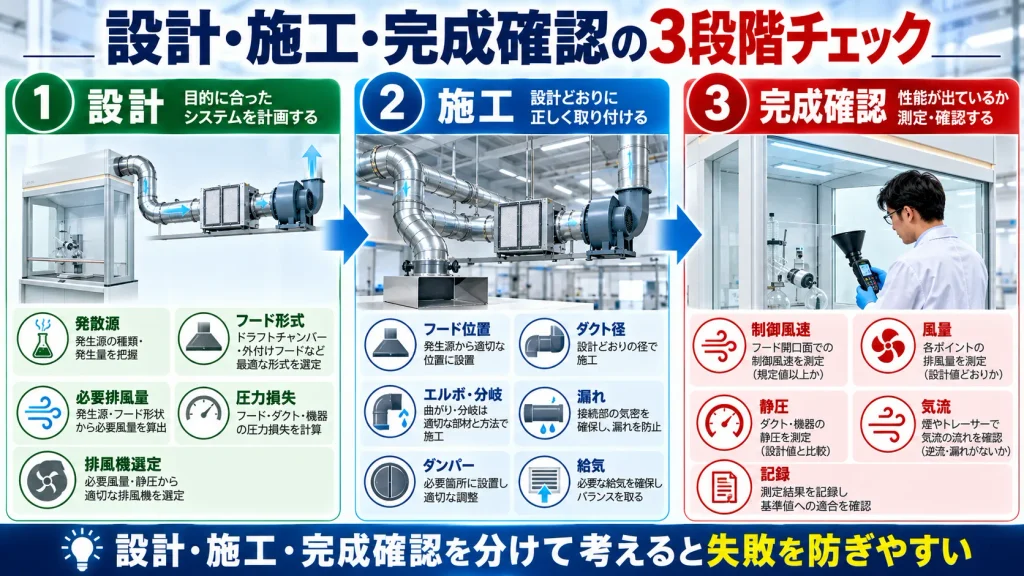
20. 設計段階で失敗を防ぐための確認事項
設計・施工で起こりやすい問題は、事前の確認によって防げる場合があります。
設計段階
| 確認項目 | 主な内容 |
|---|---|
| 発散源 | 種類・位置・発散状態 |
| 対象物質 | 有害性・物性・引火性・腐食性等 |
| 作業方法 | 実際の作業位置・動作範囲 |
| フード | 形式・位置・寸法 |
| 必要排風量 | 適切な設計条件による計算 |
| ダクト | 径・長さ・エルボ・分岐 |
| 圧力損失 | 流路ごとの損失 |
| 空気清浄装置 | 処理能力・圧力損失 |
| 排風機 | ファン性能曲線・運転点 |
| 給気 | 排気量に対応する給気 |
| 排気口 | 屋外への排出・再流入防止 |
| 法令 | 設置要件・性能要件・届出 |
施工段階
| 確認項目 | 主な内容 |
|---|---|
| フード位置 | 設計した位置・距離との一致 |
| 開口寸法 | 実際の作業条件との一致 |
| ダクト | 設計どおりの径・ルート |
| エルボ・分岐 | 計画との相違 |
| 接続部 | 空気漏れ・固定状態 |
| ダンパー | 位置・調整方法 |
| 排風機 | 回転方向・回転数 |
| 空気清浄装置 | 取付状態・抵抗 |
| 測定孔 | 施工後も測定できる位置 |
| 保守点検 | 点検口・清掃スペース |
完成時
完成時には、設計・施工・運転の各条件が一致しているか確認します。
さらに、制御風速などの性能を測定し、必要な条件を満たしていることを確認します。
特に複数のフードがある設備では、想定される同時使用条件において各フードの性能を確認することが重要です。
21. よくある質問
Q1. 排風機の能力が十分なら、局所排気装置の吸引性能も十分ですか?
必ずしもそうではありません。
フードの位置、ダクト抵抗、空気清浄装置の状態、給気条件などによって、必要な吸引性能が得られない場合があります。
Q2. フードは発散源へ近づけるほどよいのですか?
一般に、外付け式フードでは発散源へ近づけることが有効な場合があります。
ただし、作業者の姿勢、工具の動き、機械への接触などを考慮し、作業性と安全性を両立させる必要があります。
Q3. ダクト径は大きいほどよいのですか?
必ずしもそうではありません。
径を大きくすると、同じ風量では圧力損失を減らせる場合がありますが、粉じんの搬送速度が不足するおそれがあります。
Q4. ダクトの曲がりが多いと、必ず排風量は不足しますか?
曲がりによって圧力損失が増える場合がありますが、実際の排風量は排風機の性能と系統抵抗の関係によって決まります。
追加された損失を計算し、ファン性能曲線と照合する必要があります。
Q5. 主管の排風量が設計値と同じなら、すべてのフードも正常ですか?
必ずしもそうではありません。
複数のフードを接続した設備では、各枝ダクトの流量配分が異なる場合があります。
Q6. 排風機が回っていれば、排風機自体は正常ですか?
そうとは限りません。
回転方向、回転数、ベルトの状態、羽根車の汚れ、電動機の負荷などを確認する必要があります。
Q7. 制御風速が法定の原則値を満たせば、設備の確認は完了ですか?
適用される法令と設備の性能要件によります。
制御風速以外の検査事項や、実際の有害物質の捕捉状態なども確認することが重要です。
Q8. 局所排気装置を改造した場合、届出が必要ですか?
改造内容や設備の種類によって異なります。
主要構造部分の変更などに該当する場合には、労働安全衛生法令に基づく届出が必要となる場合があります。
Q9. ダンパー調整だけで、吸引不足を改善できますか?
各枝への風量配分が不適切な場合には、調整によって改善できる可能性があります。
ただし、調整によってほかのフードの風量が低下する場合があります。
すべての対象フードについて、必要な性能を確認することが重要です。
まとめ|設計・施工の失敗は、設備全体を確認することで防ぐ
局所排気装置の設計・施工で起こる問題は、必ずしも排風機の能力不足だけが原因ではありません。
フードの位置や形状が適切でなければ、必要な排風量を確保していても、有害物質を十分に捕捉できない場合があります。
また、ダクトの径や曲がり、接続部の空気漏れ、空気清浄装置の圧力損失なども、設備全体の性能へ影響します。
複数のフードを接続している場合には、主管の排風量だけでなく、各フードへの流量配分も重要です。
さらに、完成時には設計値と実測値を比較し、必要な制御風速などの性能が確保されていることを確認する必要があります。
局所排気装置の設計・施工で最も重要なのは、フード・ダクト・排風機を個別に適切に選定するだけでなく、実際の作業条件で設備全体が必要な捕捉性能を発揮できるようにすることです。
そのためには、設計段階から実作業の状態を把握し、施工時の変更を管理し、完成後には適切な測定と性能評価を行うことが重要です。
そして、完成時の測定記録を維持管理に活用することで、将来の性能低下を早期に発見し、改善へつなげることができます。
主な参考資料
- 『やさしい作業環境改善技術』第18章「工事完成時の点検と性能が出ない場合の対策」
- e-Gov法令検索「有機溶剤中毒予防規則」
- e-Gov法令検索「労働安全衛生規則」
- 厚生労働省「局所排気装置の定期自主検査指針」等の周知等について
- 米国OSHA Technical Manual, Section III, Chapter 3:Ventilation Investigation
※OSHA資料は海外の技術的な参考情報です。日本国内の法的義務として適用するものではありません。
※本記事の事例および計算条件は説明用の仮定です。実際の設計では、対象物質、作業条件、フード形式、必要排風量、圧力損失、排風機仕様等に応じた検討が必要です。
※有機溶剤中毒予防規則に示した制御風速は、同規則第16条第1項の原則値です。ほかの規則に基づく局所排気装置について、同じ数値を一律に適用するものではありません。

コメント