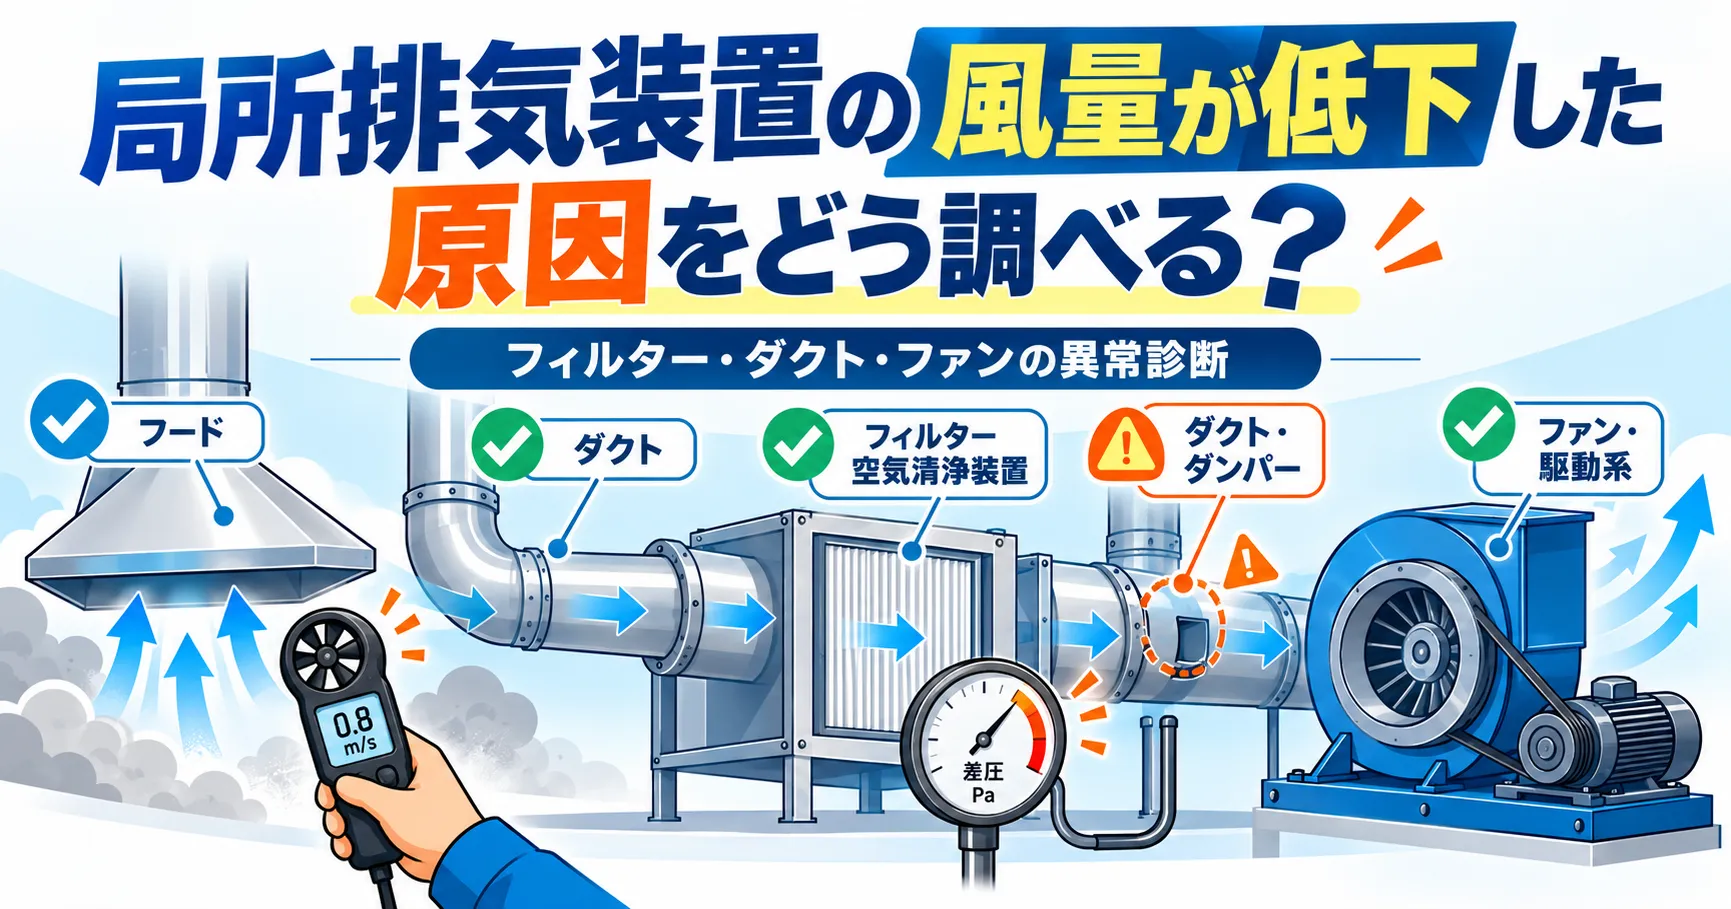
局所排気装置を使用していて、
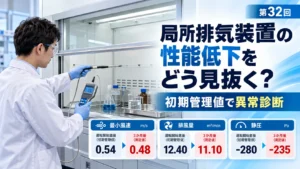
「以前より吸込みが弱くなった」
「フード風速を測ったら低下していた」
「作業中の煙や蒸気を以前ほど捕捉できていない」
という状態になったとき、どこから点検すればよいのでしょうか。
ありがちな判断が、
「吸わない=ファン能力が落ちた」
です。
しかし、原因はファンとは限りません。
フィルターや除じん装置の目詰まり、ダクト内部の堆積、ダクトの穴あき、ダンパー開度の変化、ベルト滑り、羽根車への付着物など、局所排気装置には多くの原因候補があります。
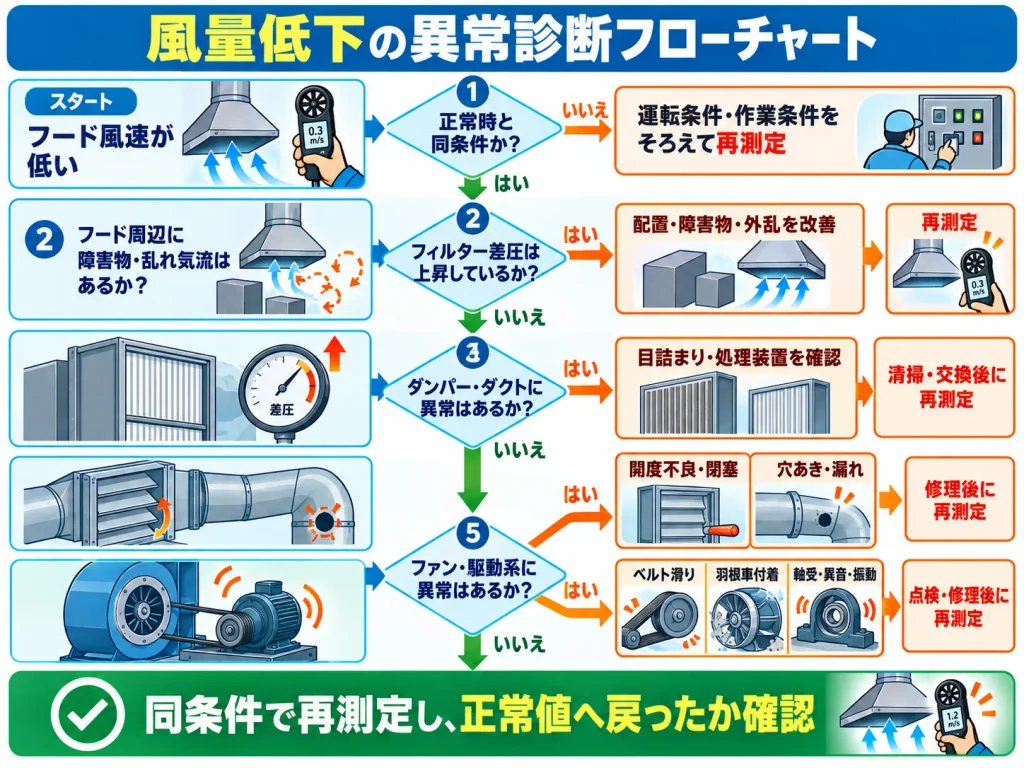
重要なのは、風速が低いという結果だけから原因を決めつけず、設備をフード側からファン側へ順番に確認していくことです。
厚生労働省の「局所排気装置の定期自主検査指針」でも、風速計、ピトー管・マノメータ、微差圧計、振動計、回転計などを使いながら、フード、ダクト、排風機等を確認する方法が示されています。厚生労働省
💡 最初に押さえる結論
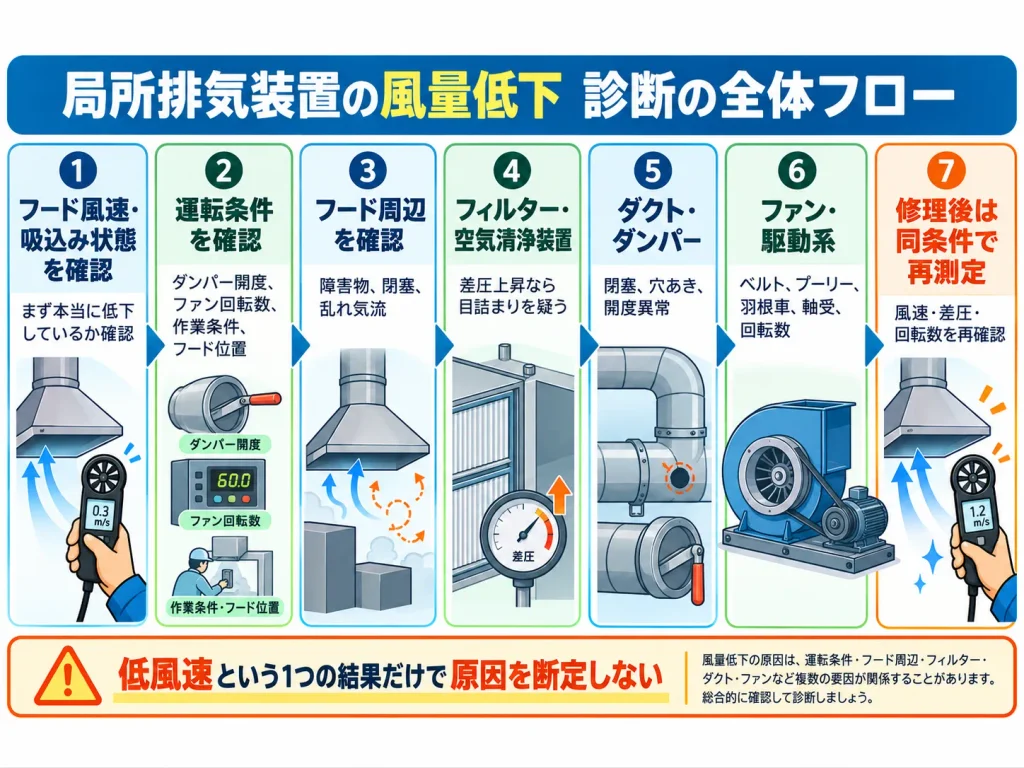
風量低下の原因調査では、
①本当に風量・風速が低下しているか確認する
②正常時と同じ運転条件か確認する
③フィルター・ダクト・ダンパーを確認する
④ファンと駆動系を確認する
⑤修理後に同じ条件で再測定するという順序で考えると整理しやすくなります。
最初に「本当に性能が低下したのか」を確認する
まず確認したいのは、設備故障ではありません。
本当に以前より性能が低下しているのかです。
例えば、前回と今回で、
- ファン回転数
- インバーター周波数
- ダンパー開度
- 使用している枝ダクト
- フードの位置
- 作業対象物の配置
- 窓や扉の開閉状態
などが違えば、測定結果も変わる可能性があります。
厚生労働省の定期自主検査指針では、フード付近の構造物や器具、材料等が吸込み気流を妨げていないか、外気や扇風機などによる乱れ気流の影響がないかも確認することとされています。厚生労働省
したがって、
「0.60m/sだったものが0.45m/sになった」
という結果だけで、設備内部の故障と決めつけてはいけません。
正常時とできるだけ同じ条件で測定し直します。
まずフード側から確認する
風量低下を調べるときは、フードからファンへ向かって追いかけると原因を整理しやすくなります。
最初に見るのはフードです。
例えば、
- フード開口部に物が置かれていないか
- フード内部に堆積・閉塞がないか
- フードが変形・破損していないか
- 発散源との位置関係が変わっていないか
- 外乱気流が発生していないか
を確認します。
厚生労働省の指針でも、フード内部の堆積や吸込口の閉塞、吸込み気流を妨げる構造物や材料、乱れ気流などが検査項目とされています。厚生労働省
フードが正常なら、次に下流側を調べます。
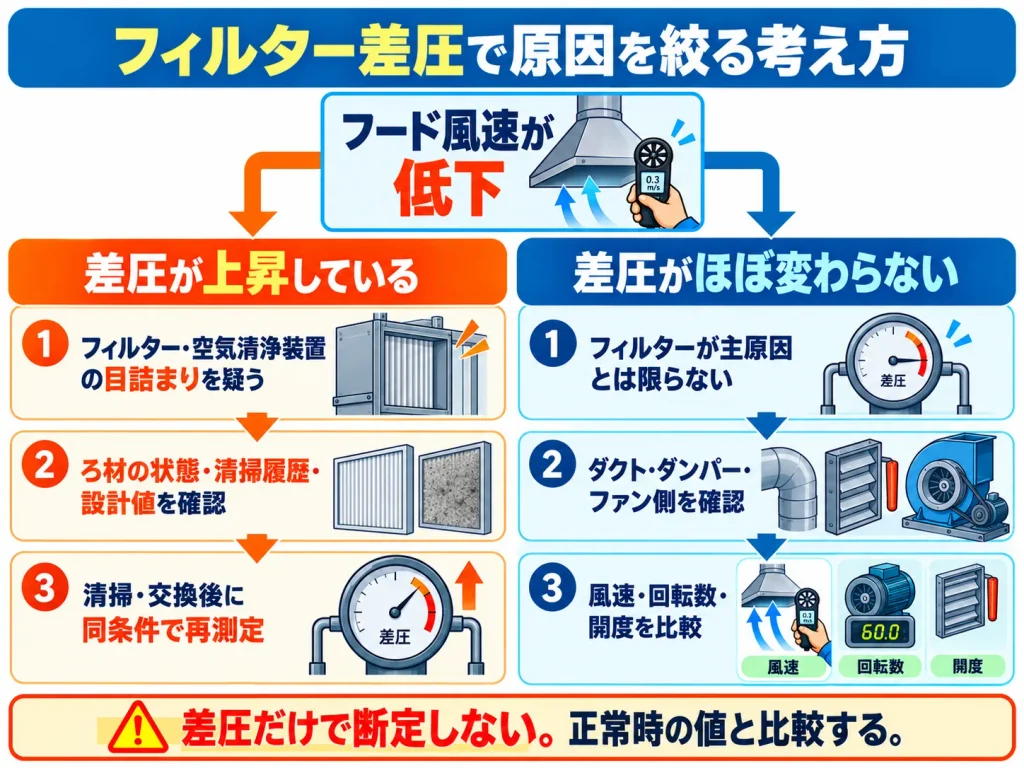
フィルターの目詰まりを疑う
ろ過式除じん装置などでは、ろ材に粉じんが蓄積すると空気が通りにくくなります。
すると、ろ材前後の圧力差、つまり差圧が変化します。
厚生労働省の除じん装置の定期自主検査指針では、ろ過式除じん装置について、ろ材の目詰まり・破損・劣化等を確認するとともに、ろ材前後の圧力差を測定し、設計値の範囲内であることを確認する方法が示されています。厚生労働省
差圧の変化を見る
説明用の仮定例です。
正常時:
フィルター差圧 200Pa
フード風速 0.60m/s
異常時:
フィルター差圧 350Pa
フード風速 0.43m/s
なら、
350 − 200 = 150Pa
差圧が増加しています。
この場合、
フィルター等の抵抗増加 → 系統抵抗増加 → 風量低下
という可能性を疑います。
ただし、150Pa増えたという事実だけで「フィルターが原因」と断定するのではありません。
メーカーの管理値、設計時の差圧、清掃状態なども確認します。
また、蒸気・ガス用の処理装置と粉じん用ろ過装置では構造や管理方法が異なるため、使用している処理装置の仕様書に従って判断します。
差圧が変わっていないのに風速が低い場合
次の仮定例ではどうでしょうか。
正常時:
フィルター差圧 200Pa
フード風速 0.60m/s
異常時:
フィルター差圧 205Pa
フード風速 0.42m/s
フィルター差圧はほぼ変わっていません。
この場合、フィルター目詰まりを第一原因とする根拠は弱くなります。
次に、
ダンパー、ダクト、ファン
を確認します。
ダンパーの開度を確認する
流量調整用ダンパーが意図せず閉じていれば、通気抵抗が増え、フード風量が低下する可能性があります。
厚生労働省の定期自主検査指針でも、流量調整用ダンパーについて、局所排気装置の性能を保持するよう調整された開度で固定されていることを確認する考え方が示されています。厚生労働省
したがって、正常時の開度を記録しておくと診断しやすくなります。
単に、
「開いているか、閉じているか」
ではなく、
「正常時と同じ位置か」
を見ることが重要です。
ダクト閉塞を調べる
ダクト内部に堆積物が増えると、空気が通る断面積が小さくなり、抵抗が増えます。
その結果、系統全体の風量が低下する可能性があります。
厚生労働省の指針では、点検口からダクト内部を確認するほか、確認が難しい場合には打音や静圧測定によって堆積状態を調べる方法も示されています。ダクト内静圧については、設計値と著しい差がないことが判定基準となっています。厚生労働省
複数地点の圧力を測定すると異常区間を絞れる
説明用の仮定例です。
通常時:
P1:−100Pa
P2:−180Pa
P3:−260Pa
P4:−340Pa
各区間の静圧差は80Paです。
ところが異常時、
P1:−80Pa
P2:−130Pa
P3:−430Pa
P4:−480Pa
だったとします。
区間ごとの差は、
P1→P2:50Pa
P2→P3:300Pa
P3→P4:50Pa
です。
この場合、P2〜P3区間に異常な抵抗が生じている可能性を疑います。
ただし、静圧差だけを機械的に「圧力損失」と呼ぶのではなく、正常時と同じ運転状態か、風速が変わっていないかなどを確認した上で診断します。
ダクトの穴あき・漏れを調べる
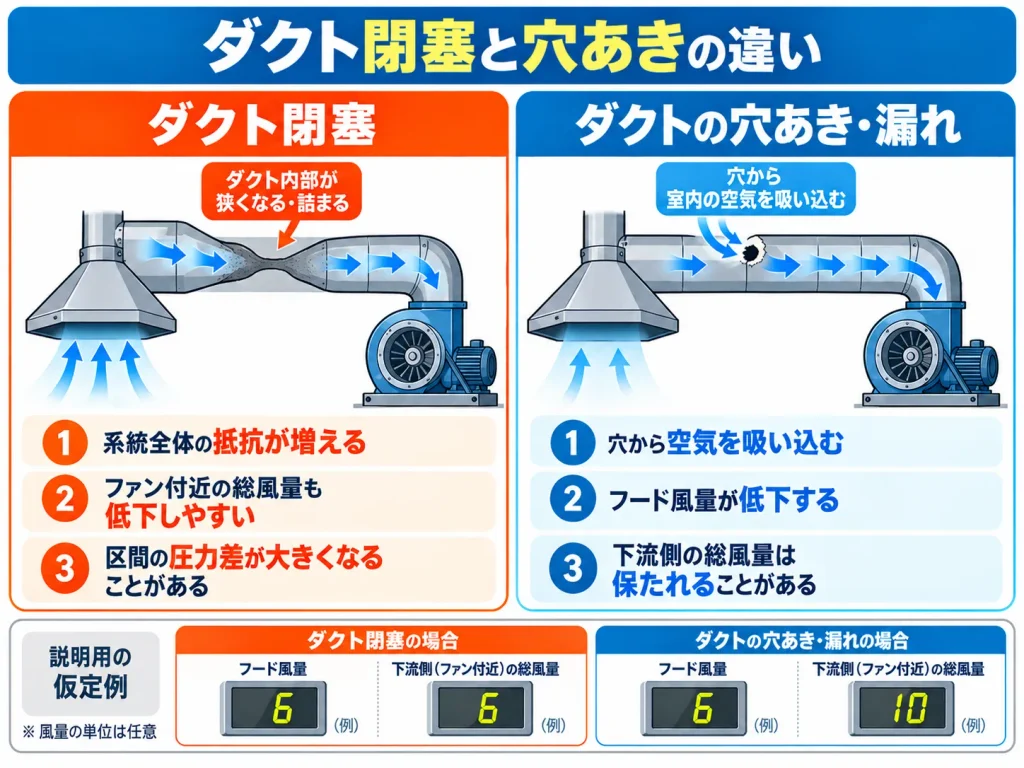
吸引側ダクトに穴が開くと、ファンはフードだけでなく、穴からも周囲の空気を吸い込みます。
すると、
ファンの総風量はあるのに、フード風量だけが低下する
ということがあります。
説明用の仮定例です。
正常時:
フード風量 10m³/min
ファン付近風量 10m³/min
異常時:
フード風量 6m³/min
ファン付近風量 10m³/min
だったとします。
差の約4m³/minが、途中の穴や接続部などから流入している可能性を疑います。
厚生労働省の定期自主検査指針でも、ダクトの摩耗、腐食、損傷、接続部の緩みを確認し、スモークテスター等で空気の流入・漏出を調べる方法が示されています。厚生労働省
ファン側の異常を調べる
フィルター、ダクト、ダンパーに大きな異常が見つからなければ、ファン側を確認します。
ここで大切なのは、
「モーターが動いている=ファンが正常」ではない
ということです。
ファンには、
ベルト・プーリー、羽根車、軸受、インバーター、モーター
など複数の構成部品があります。
ベルト滑りを確認する
ベルト駆動のファンでは、ベルトが緩んだり摩耗したりすると、モーターの回転をファンへ十分に伝えられなくなることがあります。
例えば説明用に、
正常時:
モーター 1,500rpm
ファン 1,450rpm
異常時:
モーター 1,500rpm
ファン 1,050rpm
だったとします。
モーターは正常なのにファンだけ遅くなっています。
この場合は、
ベルト滑り、ベルトの張り、プーリーの異常
などを強く疑います。
厚生労働省の指針でも、ベルトの損傷、プーリーの損傷・偏心・位置ずれ、ベルトの張り、ファン回転数などが検査項目に含まれています。厚生労働省
インバーターの表示が100%だからといって、実際のファン回転数まで正常とは限りません。
必要なら回転計で確認します。
羽根車への付着物も確認する
ファン回転数が正常なのに風量や圧力性能が低下している場合は、羽根車の状態も確認します。
羽根車に付着物が付くと、
空気を送り出す羽根の形状や表面状態が変わり、流れが乱れたり、通路が狭くなったりすることで、ファン性能が低下する可能性があります。
厚生労働省の指針でも、ケーシング内面、インペラ、ガイドベーンの摩耗、腐食、損傷、粉じん等の付着を確認するよう示されています。厚生労働省
さらに付着が一部へ偏れば、羽根車の重量バランスが崩れ、異常振動につながる可能性があります。
風量が正常でも「振動・異音」を無視しない
風量診断で非常に重要なのが、
「吸えているから正常」と考えないこと
です。
例えば、
フード風速:0.60 → 0.59m/s
でほとんど変わっていなくても、
振動が大きい
異音がある
軸受温度が高い
なら、設備としては異常です。
厚生労働省の指針では、軸受の異音を聴音器等で確認し、必要に応じて軸受温度も確認する方法が示されています。局所排気装置の指針では、1時間以上運転後に停止して確認する軸受表面温度について、70℃以下、かつ周囲温度との差40℃以下という判定基準も示されています。厚生労働省
ここは風量低下の診断と機械設備の健全性確認を分けて考える必要があります。
風量が確保されていても、異音や異常振動があれば点検対象です。
風量低下の原因をどういう順番で調べるか
実務では、いきなり設備を分解するのではなく、簡単で安全に確認できる項目から順に絞り込むと効率的です。
- フード風速・吸込み状態を再確認する
- 正常時と運転条件が同じか確認する
- フード周辺の障害物・外乱気流を確認する
- フィルター・空気清浄装置の状態や差圧を確認する
- ダンパー開度を確認する
- ダクト外観、接続部、穴あき、漏れを確認する
- ダクト内部の閉塞・堆積を確認する
- 必要に応じて複数地点の静圧・風量を測定する
- ファン回転数、ベルト、プーリー、羽根車を確認する
- 軸受、異音、振動、温度など機械状態を確認する
- 原因を修理した後、正常時と同じ条件で再測定する
厚生労働省の検査指針でも、熱線風速計、ピトー管とマノメータ、微差圧計、テンションメータ、聴音器、振動計、回転計などを対象に応じて用いる構成になっています。厚生労働省
修理しただけでは終わらない
例えばダクトの穴を塞いだとします。
修理完了と判断するには、
「穴が塞がった」
だけでは不十分です。
例えば正常時、
フード風速 0.60m/s
修理前、
0.43m/s
修理後、
0.59m/s
となれば、穴あきが主原因だったという判断をかなり強めることができます。
一方、修理後が0.52m/sだった場合、仮に必要値を満たしていても、過去の正常値0.60m/sとの差が残っています。
その場合は、
別の漏れ、ダンパー異常、部分閉塞、ファン異常
などが残っていないか追加確認します。
つまり、
異常発見 → 原因仮説 → 確認 → 修理 → 再測定
までが異常診断です。
法令上の定期自主検査ともつながっている
対象となる局所排気装置については、有機溶剤中毒予防規則や特定化学物質障害予防規則などで、原則として1年以内ごとに1回の定期自主検査が求められる場合があります。
有機則では、フード・ダクト・ファンの損傷、ダクト等の堆積、排風機の注油、ダクト接続部、ベルト、吸気・排気能力などが検査事項とされています。厚生労働省
特化則でも、対象となる局所排気装置について、フード・ダクト・ファンの損傷、堆積、接続部、ベルト、吸気・排気能力等が定期自主検査事項に含まれます。厚生労働省
ただし、どの設備にどの規則が適用されるかは、使用物質、作業、設備等によって異なります。
そのため、この記事の異常診断手順そのものと、個別設備に対する法定検査義務は分けて確認してください。
よくある誤った診断
風量低下で特に避けたいのが、
「低風速だからファンを大きくする」
という判断です。
原因がフィルター目詰まりなら、ファンを変更しても目詰まりは残ります。
ダクトに穴が開いているなら、大きなファンにしても穴からの吸込みが増えるだけになる可能性があります。
ベルトが滑っているなら、インバーター設定を上げるのではなく、まずベルトやプーリーの状態を直すべきです。
また、
「フィルター差圧が高いから絶対にフィルターが原因」
とも限りません。
複数の異常が同時に存在する可能性もあります。
したがって、一つの測定値ではなく、
風速・風量
圧力・差圧
回転数
外観
振動・異音
を組み合わせて判断します。
まとめ
局所排気装置の風量が低下したとき、最も重要なのは、
すぐに原因を決めつけないこと
です。
まず本当に性能低下があるかを確認し、そのうえで、
フード → フィルター等 → ダンパー → ダクト → ファン
の順に調べていきます。
フィルター目詰まりなら差圧の変化、ダクト閉塞なら区間ごとの圧力状態、穴あきならフード風量と下流風量の違い、ファン異常なら回転数、ベルト、羽根車、軸受などが手掛かりになります。
そして、最も重要なのは、
修理後に正常時と同じ条件で再測定すること
です。
「修理した」ではなく、
「元の性能に戻ったことを確認した」
ところまで行って、初めて原因調査が完了します。
📚 主な参考資料
厚生労働省「局所排気装置の定期自主検査指針」
フード、ダクト、排風機、ベルト、軸受、吸気・排気能力の検査方法、使用する測定器等を確認しました。厚生労働省
厚生労働省「除じん装置の定期自主検査指針」
ろ過式除じん装置のろ材の目詰まり、前後差圧等の確認方法を参照しました。厚生労働省
厚生労働省「有機溶剤中毒予防規則」第20条
対象局所排気装置の定期自主検査事項を確認しました。厚生労働省
厚生労働省「特定化学物質障害予防規則」第30条
対象局所排気装置の定期自主検査事項を確認しました。

コメント