【第20回】局所排気装置の吸引能力が不足する原因|フード・ダクト・排風機のどこに問題があるのか?
「局所排気装置が以前より吸わなくなった」
「排風機は正常に動いているのに、作業中に有機溶剤の臭いが広がる」
「ダクトの風量は設計値に近いのに、フードの制御風速が不足している」
製造現場では、このような問題が発生することがあります。
こうしたとき、最初に排風機の回転数を上げたり、排風機そのものを交換したりすることが適切とは限りません。
例えば、ダクトの途中に粉じんが堆積していれば、排風機の能力が十分でも、必要な排風量を確保できなくなる可能性があります。
一方、フードと発散源の距離が大きすぎる場合には、排風量を増加させるよりも、フードを発散源へ近づける方が合理的な場合があります。
また、複数のフードを接続している設備では、合計排風量が設計値と一致していても、一部のフードで必要な風量が不足している可能性があります。
つまり、局所排気装置の吸引不良を改善するには、最初に原因を正しく切り分けることが重要です。
この記事では、吸引能力が不足する主な原因を、フード・ダクト・空気清浄装置・排風機・作業環境に分けて説明します。
さらに、制御風速・排風量・静圧を使った原因調査と、実際の改善方法を具体例で解説します。
1. 局所排気装置の吸引能力が不足するとは、どのような状態か?
最初に「吸引能力の不足」という言葉の意味を整理しましょう。
現場では、吸引能力が弱いという表現がよく使われます。
しかし、実際には異なる問題が含まれている場合があります。
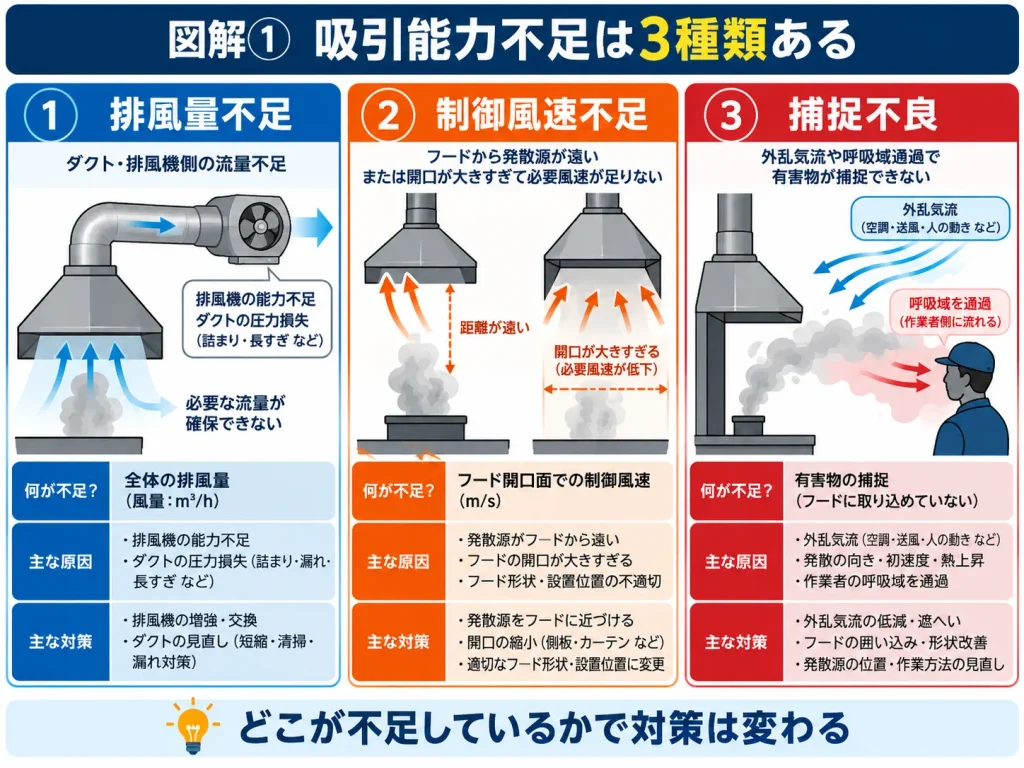
① 排風量が不足している
例えば、設計上の必要排風量が12 m³/minなのに、実際には8 m³/minしか流れていない状態です。
この場合、ダクトの閉塞、空気清浄装置の目詰まり、排風機の能力不足などが考えられます。
② 排風量は確保しているが、制御風速が不足している
例えば、排風機では必要な風量を確保できていても、フードの開口面積が設計より大きくなっている場合があります。
また、外付け式フードが発散源から離れすぎている場合にも、所定の位置で必要な風速が得られなくなることがあります。
つまり、排風量が十分でも、フードの形状や設置条件によっては制御風速が不足します。
③ 所定の制御風速が得られていても、有害物質を十分に捕捉できない
例えば、フードへ向かう気流が、作業者の呼吸域を通過している場合です。
また、空調設備からの風によって、発生した蒸気が横方向へ流される場合もあります。
このような場合、制御風速の測定値だけで実作業の安全性を判断することは適切ではありません。
3つの問題を区別する
| 問題 | 主な確認事項 |
|---|---|
| 排風量の不足 | 風量、系統抵抗、排風機の運転状態 |
| 制御風速の不足 | フードの形状、開口面積、距離、流量配分 |
| 捕捉状態の不良 | 発散源、作業者の位置、気流方向、外乱気流 |
ここで特に重要なのは、吸引能力不足の原因が必ずしも排風機にあるわけではないということです。
2. 吸引不足の原因は、設備のどこにあるのか?
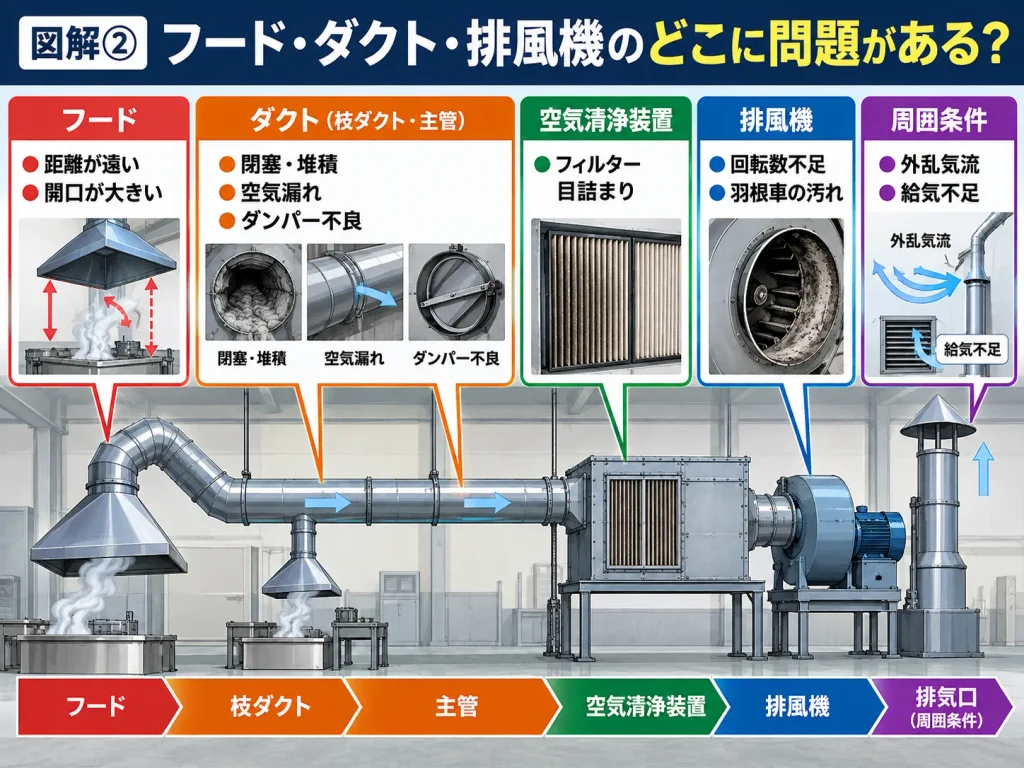
局所排気装置は、一般的に次のような構成になっています。
- フードで有害物質を含む空気を吸引する。
- ダクトで空気を運ぶ。
- 必要な空気清浄装置で有害物質を処理する。
- 排風機で空気の流れを形成する。
- 排気口から適切に排出する。
実際の機器の配置は、設備によって異なります。
例えば、空気清浄装置の後に排風機を設ける設備があります。
吸引能力が低下した場合には、これらの各部分に原因がないか確認します。
| 区分 | 代表的な原因 |
|---|---|
| フード | 発散源から遠い、開口面が大きすぎる、障害物がある |
| ダクト | 閉塞、粉じん堆積、空気漏れ、ダンパーの不適切な開度 |
| 空気清浄装置 | フィルターの目詰まり、処理装置の抵抗増加 |
| 排風機 | 回転数不足、羽根車の汚れ、ベルトの滑り、選定能力不足 |
| 作業環境 | 外乱気流、給気不足、作業方法の変更 |
| 設計・調整 | 必要排風量の過小評価、圧力損失の見積り不足、流量配分の不良 |
3. フードに問題がある場合|なぜ十分に吸引できないのか?
まず、フードの問題から考えます。
フードは、発散源から生じた有害物質を捕捉するための入口です。
したがって、フード自体の位置や形状が適切でなければ、ダクトや排風機が正常でも十分な捕捉性能が得られない場合があります。
原因① 外付け式フードと発散源の距離が大きい
例えば、作業台の奥側に側方吸引型の外付け式フードを設置している場合を考えます。
作業者は、フードから200 mm離れた位置で部品を洗浄する予定でした。
しかし、実際には、作業のしやすさなどから350 mm離れた位置で作業しています。
外付け式フードでは、一般に開口面から離れるほど吸引による風速が小さくなります。
そのため、設計時に想定した位置より発散源が離れていると、必要な捕捉性能を確保できなくなる可能性があります。
改善方法
まず、実際の作業位置を確認します。
そのうえで、フードを発散源へ近づけたり、作業台の配置を変更したりすることを検討します。
作業者に無理な姿勢を取らせてフードへ近づけるのではなく、自然な作業姿勢のまま適切に捕捉できる設備配置にすることが重要です。
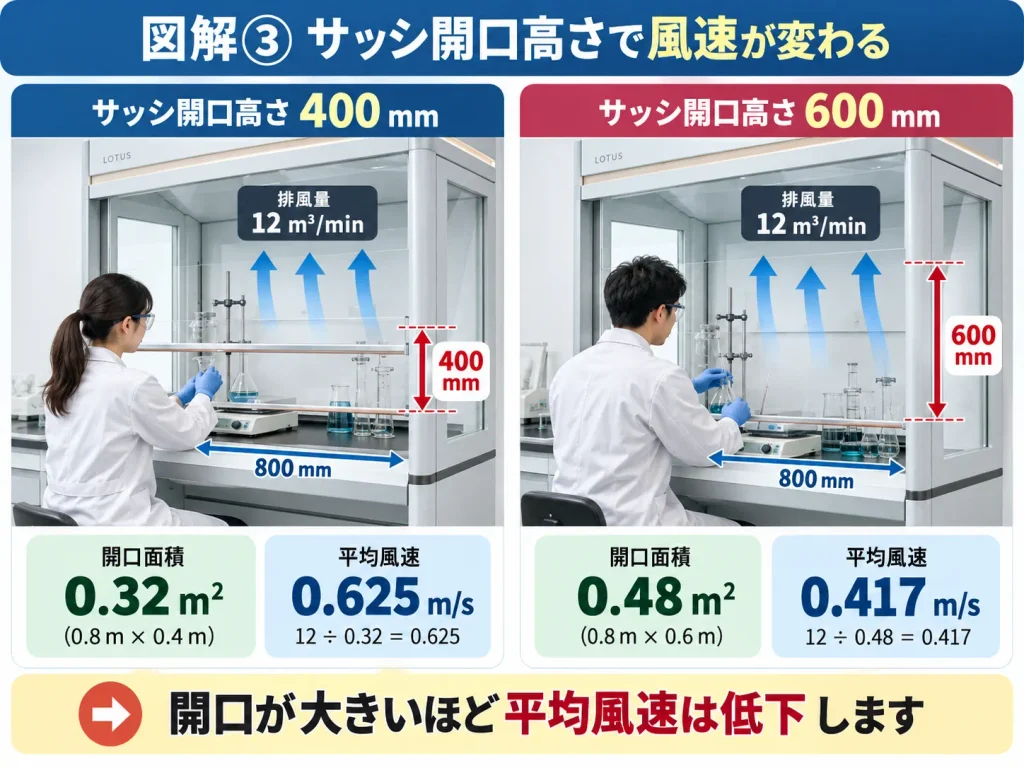
原因② ドラフトチャンバーの開口面積が設計より大きい
次に、囲い式フードであるドラフトチャンバーを考えます。
ドラフトチャンバーでは、一般に前面のサッシを上下させて開口高さを調整できます。
設計時よりサッシを大きく開けると、開口面積が増加します。
このとき、排風量が一定であれば、開口面の平均風速は低下します。
計算例① 開口面積が大きくなる場合
次の条件を仮定します。
- 排風量:12 m³/min
- 開口幅:800 mm
- 変更前の開口高さ:400 mm
- 変更後の開口高さ:600 mm
変更前の開口面積は、
A1 = 0.80 × 0.40
A1 = 0.32 m²
です。
平均風速は、
V1 = 12 ÷ (60 × 0.32)
V1 = 0.625 m/s
となります。
次に開口高さを600 mmへ変更すると、
A2 = 0.80 × 0.60
A2 = 0.48 m²
です。
平均風速は、
V2 = 12 ÷ (60 × 0.48)
V2 ≒ 0.417 m/s
となります。
つまり、同じ排風量でも、開口高さを大きくしたことで平均風速が約33%低下します。
ただし、これは排風量を一定とした計算例です。
実際には、開口状態の変更によって系統抵抗や排風量も変化する可能性があります。
また、法令上の囲い式フードの制御風速は、平均風速ではなく開口面における最小風速です。
したがって、この計算結果だけで法令適合を判断することはできません。
改善方法
設計時に想定したサッシ高さと、実際の作業時の高さを比較します。
そのうえで、作業性を確保できる適切な開口条件を検討します。
必要に応じて、サッシの開度管理や設計の見直しを行います。
原因③ フードの前に障害物がある
例えば、フードの開口部の直前に大きな容器や設備部品が置かれているとします。
この場合、吸引気流が妨げられたり、周囲に流れの偏りが生じたりする可能性があります。
特に、スロット型フードやドラフトチャンバーでは、内部の物の配置によって気流の状態が変わることがあります。
改善方法
まず、作業に不要な物を取り除きます。
必要な設備や容器が原因である場合には、単に撤去するのではなく、フードの形状や配置を見直します。
4. ダクトに問題がある場合|閉塞や空気漏れで何が起こるのか?
フードに問題が見つからない場合には、ダクトの状態を確認します。
ダクトでは、特に閉塞、堆積、空気漏れ、ダンパーの状態が重要です。
原因① ダクト内の閉塞・粉じん堆積
例えば、粉体投入設備の局所排気装置を考えます。
吸引した粉じんが、ダクトの水平部分やエルボ付近に堆積すると、空気が流れる部分が狭くなることがあります。
また、付着した粉じんが局所的な抵抗を増加させる場合があります。
その結果、系統全体の抵抗が増え、排風機の運転点が変化し、排風量が低下する可能性があります。
なぜ堆積するのか?
主な要因として、次のものが考えられます。
- 粉じんの搬送に必要な風速が不足している
- 水平ダクトが長い
- 曲がり部に粉じんが集まりやすい
- ダクトの断面が急に大きくなる
- 粉じんに湿り気や付着性がある
- 一部の枝ダクトで風量が不足している
改善方法
まず、設備の構造と運転条件を確認します。
堆積がある場合には、その除去方法を検討します。
ただし、粉じんの種類によっては、開放時にばく露や火災・爆発の危険が生じる場合があります。
そのため、設備停止、誤起動防止、残留物の確認など、必要な安全措置を講じたうえで作業します。
さらに、清掃だけで終わらせず、堆積した原因を調べることが重要です。
必要な搬送速度が確保されていなければ、同じ問題が再発する可能性があります。
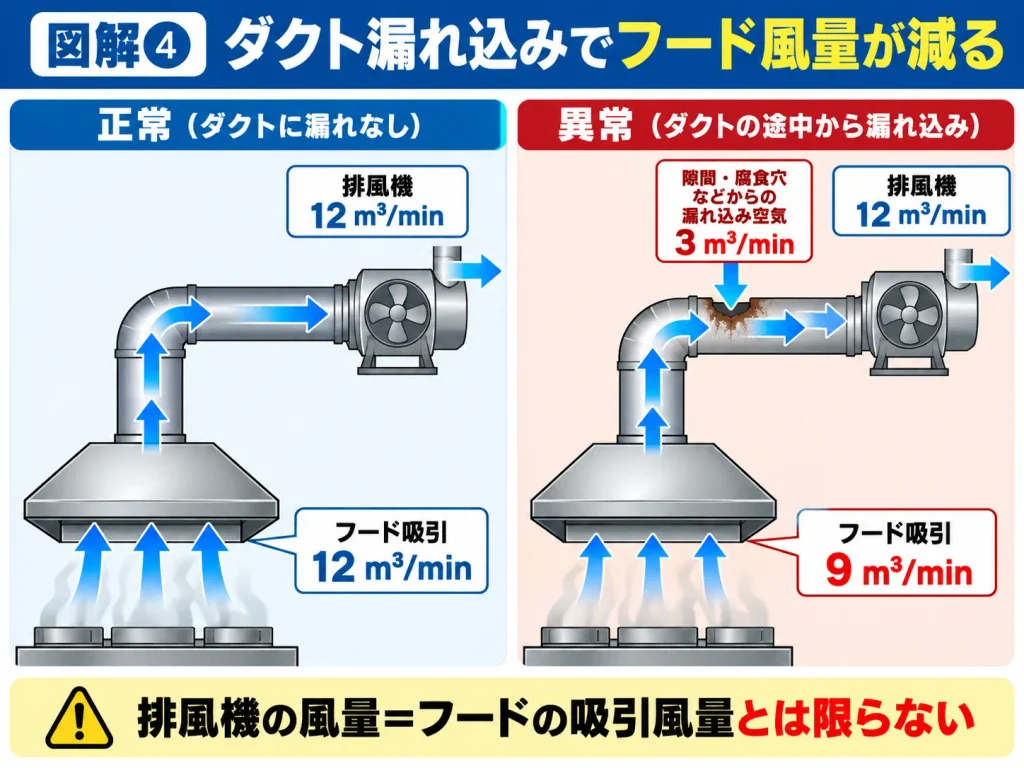
原因② ダクトの途中から空気が漏れ込んでいる
排風機の吸込み側にあるダクトは、周囲の大気圧より低い圧力になることがあります。
このようなダクトに穴や接続部の隙間があると、そこから外部の空気が流入する可能性があります。
すると、排風機が運んでいる空気の一部は、フードから吸い込んだ空気ではなく、途中の漏れ部分から流入した空気になります。
具体例
例えば、排風機で12 m³/minの空気が流れていたとします。
このうち、フードから吸い込まれている空気が9 m³/min、ダクト途中から漏れ込んでいる空気が3 m³/minだった場合を考えます。
このとき、
排風機の風量:12 m³/min
であっても、
フードからの吸引風量:9 m³/min
です。
つまり、排風機の風量だけを測定しても、フードで必要な風量を確保できているとは限りません。
※この数値は漏れの仕組みを説明するための仮定例です。途中にほかの分岐がなく、空気密度の差を無視できる条件を想定しています。
改善方法
ダクトの接続部、フランジ、点検口、腐食箇所などを確認します。
空気漏れが見つかった場合には、漏れの原因に応じた修理や部品交換を検討します。
原因③ ダンパーの開度が不適切
ダンパーとは、ダクト内部を流れる空気量を調整するための装置です。
ダンパーを絞ると、その部分での圧力損失が増加し、通過する風量が減少する場合があります。
特に、複数のフードを接続している設備では、一つのダンパーを操作すると、ほかのフードの流量にも影響することがあります。
そのため、ダンパーを変更した場合には、対象フードだけでなく、関連するフードの風量や制御風速も確認する必要があります。
5. 空気清浄装置に問題がある場合|目詰まりの影響
局所排気装置にフィルター式などの空気清浄装置がある場合には、その圧力損失も確認します。
フィルターが目詰まりするとどうなるのか?
例えば、フィルターに粉じんが捕集されると、空気が通過する際の抵抗が増加することがあります。
その結果、同じ排風機の運転条件では排風量が低下する場合があります。
ただし、空気清浄装置には、ろ過式、サイクロン、スクラバなど、さまざまな方式があります。
そのため、すべての空気清浄装置が同じ現象によって抵抗増加するわけではありません。
フィルターの圧力損失を確認する
フィルターの前後の静圧を測定することで、圧力差を把握できます。
例えば、次のような測定結果が得られたとします。
| 測定条件 | フィルター前後の静圧差 |
|---|---|
| 正常時 | 80 Pa |
| 現在 | 220 Pa |
この場合、現在の静圧差は正常時より140 Pa大きくなっています。
ただし、この数値だけでフィルターの目詰まりを断定してはいけません。
比較するときには、風量、ダクト断面、測定位置、運転条件などを確認する必要があります。
特に、異なる風量で測定した静圧差を、無条件に同じ条件の圧力損失として比較してはいけません。
改善方法
まず、メーカーが定めた点検方法や清掃・交換基準を確認します。
必要に応じて清掃・交換などを行い、その後に排風量や制御風速を再確認します。
なお、装置内部には有害物質が蓄積している可能性があります。
点検・交換作業では、残留物へのばく露や設備の誤起動などへの対策も必要です。
6. 排風機に問題がある場合|どこを確認するのか?
フード・ダクト・空気清浄装置を確認しても原因が分からない場合には、排風機の状態を詳しく調べます。
ただし、排風機そのものに原因があると決めつけず、系統全体の抵抗との関係を確認することが重要です。
原因① 排風機の回転数が不足している
例えば、排風機の設計回転数が1,500 min⁻¹だったとします。
しかし、実際の回転数を測定すると1,200 min⁻¹でした。
この場合、回転数が設計値の80%になっています。
ファン法則によれば、同じ排風機で相似な運転条件が成立するとき、風量は回転数に比例します。
したがって、説明用の単純計算では、
12.0 × (1,200 ÷ 1,500)
9.60 m³/min
となります。
ただし、実際の運転風量はダクト系統の抵抗によって決まるため、この計算だけで確定することはできません。
原因② ベルトが滑っている
ベルト駆動式の排風機では、ベルトの滑りや張力不足によって、ファンの回転数が低下する場合があります。
電動機が正常に回転していても、羽根車が設計どおりに回転しているとは限りません。
そのため、電動機側とファン側の回転状態を確認することが重要です。
原因③ 羽根車の汚れ・摩耗・腐食
排風機内部の羽根車に汚れが付着したり、腐食や摩耗が生じたりすると、性能が低下する可能性があります。
また、異常振動や騒音につながる場合もあります。
原因④ 排風機の選定能力が不足している
排風機は、必要排風量だけで選定することはできません。
ダクト系統の抵抗に対して、必要な圧力を発生させる能力が必要です。
例えば、設計時に圧力損失を小さく見積もっていた場合には、必要な風量を確保できない可能性があります。
改善方法
排風機の回転数、電流、振動、異常音、ファン性能曲線などを確認します。
そのうえで、回転数の調整、修理、交換、ダクト系統の改善などを検討します。
排風機の大型化や回転数増加は、原因を確認したうえで選択する対策の一つであり、最初から行うべき対策とは限りません。
7. 空調や給気の問題で吸引能力が不足する場合
局所排気装置では、フード周囲の気流も重要です。
例えば、作業台の奥に外付け式フードが設置されている場合を考えます。
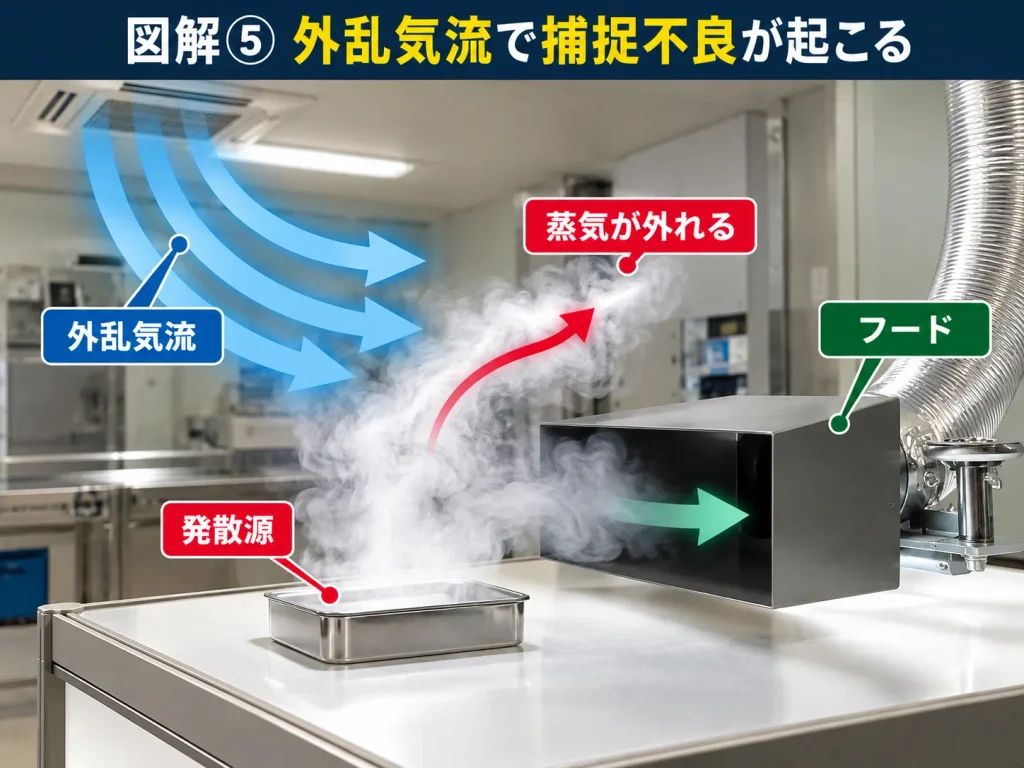
フードへ向かう気流に対して、横方向から強い空調気流が作用すると、発生した蒸気がフードへ向かわず、横へ流される可能性があります。
外乱気流とは?
外乱気流とは、局所排気装置が形成する吸引気流に影響を与える周囲の空気の流れです。
例えば、次のようなものがあります。
- 空調設備の吹出し気流
- 扇風機やスポットクーラーの風
- 扉や窓の開閉による気流
- 人や設備の動きによる気流
- 給気設備からの強い吹出し
これらが吸引気流を妨げると、有害物質を適切に捕捉できない場合があります。
給気不足にも注意する
例えば、排風機によって大量の空気を屋外へ排出しているのに、室内へ入ってくる空気が不足している場合を考えます。
この場合、室内の圧力が低下したり、扉や隙間から強い気流が生じたりする可能性があります。
これによって、局所排気装置の運転状態や捕捉性能が影響を受ける場合があります。
改善方法
フード周囲の気流を確認し、必要に応じて空調吹出口の方向、給気の位置、風量などを調整します。
ただし、単に空調設備を停止するだけでは、温熱環境や給気不足など別の問題が発生する場合があります。
そのため、局所排気装置と室内の空調・給気設備を組み合わせて検討することが重要です。
8. 吸引能力不足の原因を調べる正しい順序
ここまで、さまざまな原因を説明しました。
では、実際の現場ではどのような順序で調査すればよいのでしょうか。
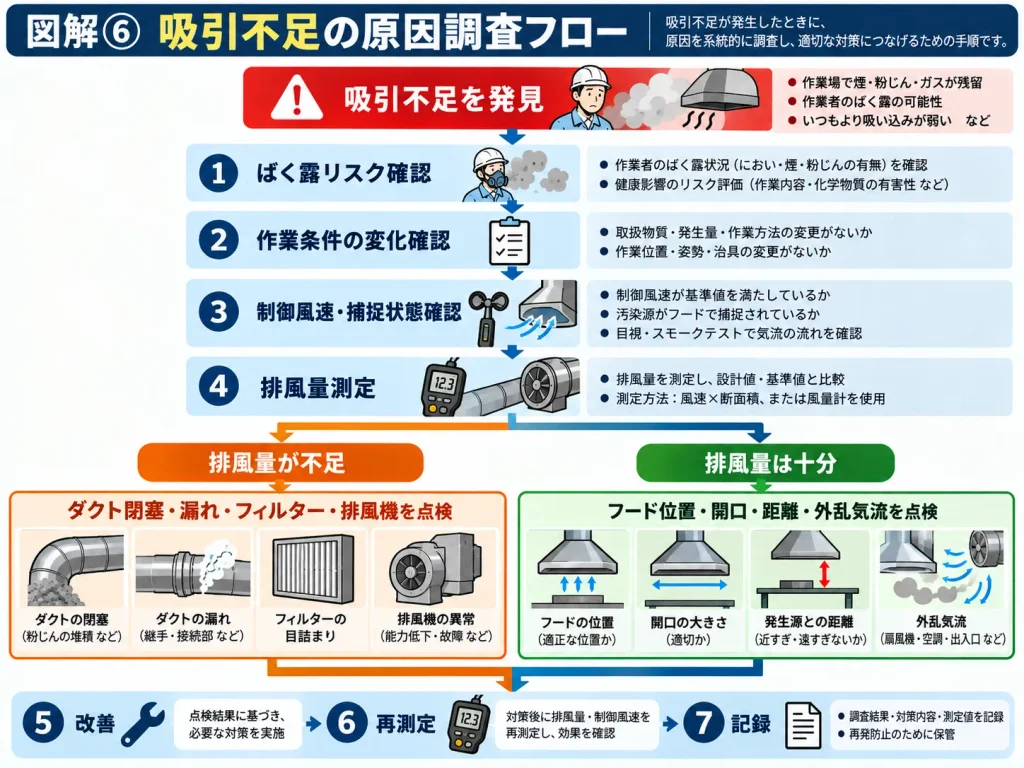
以下は、実務で原因を絞り込むための推奨手順です。
ステップ① まず、作業者へのばく露リスクを確認する
最初に、有害物質の発散状況や作業条件を確認します。
吸引不良によって有害物質が作業者の呼吸域へ流入している場合など、ばく露のおそれがあるときには、原因調査より先に必要な保護措置を講じます。
必要な局所排気性能が確保されていない状態で、有害物質を発散させる作業をそのまま継続してよいわけではありません。
必要に応じて対象作業の停止、発散の抑制、立入管理などを行います。
ステップ② 設計時と現在の運転条件を比較する
次の事項を確認します。
- フードの位置・開口状態
- 発散源の位置
- 排風機の回転数
- ダンパーの開度
- 空調・給気の状態
- 同時使用するフードの数
特に、以前は問題なく使用できていた設備では、正常時から何が変化したのかを確認します。
ステップ③ 制御風速や実際の捕捉状態を確認する
適用法令とフード形式に応じた位置で、制御風速などを確認します。
また、必要に応じて安全な気流可視化方法を使用し、捕捉状態を調べます。
ステップ④ 排風量を測定する
必要な場所でダクト内の平均風速を測定し、排風量を求めます。
基本式は、
Q = 60 × A × Vavg
です。
- Q:排風量(m³/min)
- A:ダクト断面積(m²)
- Vavg:断面平均風速(m/s)
ダクト内の平均風速は、適切な複数点測定などによって求めます。
ステップ⑤ 排風量が設計値と比較してどうなっているか確認する
ここで調査の方向を分けます。
A:排風量自体が不足している
ダクトの閉塞、漏れ、空気清浄装置の抵抗増加、排風機の能力不足などを重点的に調べます。
B:排風量は十分だが、制御風速や捕捉性能が不足している
フードの開口面積、設置位置、発散源との距離、気流分布、外乱気流などを重点的に調べます。
ステップ⑥ 静圧・差圧を確認する
必要に応じて、フード直後、枝ダクト、主管、空気清浄装置の前後、排風機付近などで圧力を測定します。
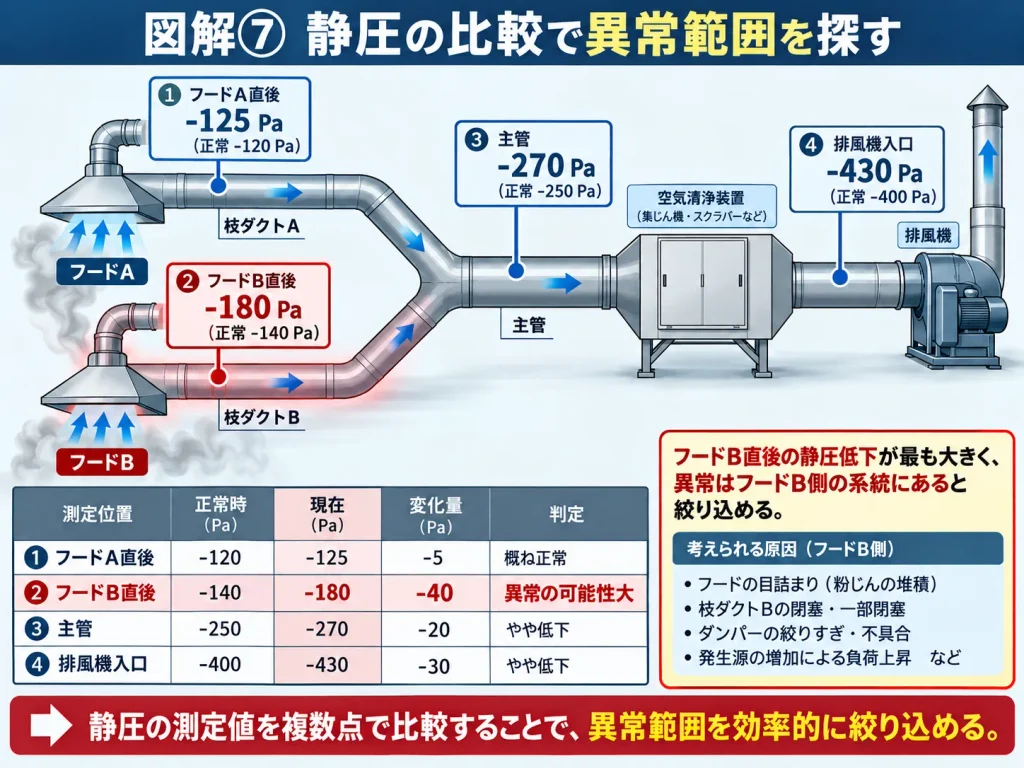
正常時の測定結果と比較することで、異常が発生している範囲を絞り込める場合があります。
ステップ⑦ 原因を確認し、改善後に再測定する
改善を実施したら、必要な風量や制御風速などが確保されているか、実際の作業条件で再確認します。
9. 静圧を測定すると、吸引不足の原因は分かるのか?
静圧測定は、局所排気装置の異常を調べるための有用な方法です。
ただし、静圧の値だけで原因を一つに断定することはできません。
静圧の変化を比較する
例えば、排風機の吸込み側にあるダクトで、正常時に−250 Paだった静圧が、現在は−350 Paになっていたとします。
この場合、負圧の絶対値が100 Pa大きくなっています。
しかし、この変化だけでダクトが詰まっていると断定することはできません。
なぜなら、静圧は排風量、抵抗、排風機の運転状態、測定位置などによって変わるためです。
正常時の記録が重要になる
例えば、設備の完成時に次のような記録を残していたとします。
| 測定位置 | 正常時 | 現在 |
|---|---|---|
| フードA直後 | −120 Pa | −125 Pa |
| フードB直後 | −140 Pa | −180 Pa |
| 合流後の主管 | −250 Pa | −270 Pa |
| 排風機入口 | −400 Pa | −430 Pa |
※説明用の仮定値です。
この場合、フードB側の変化が比較的大きいため、枝ダクトBやその周辺を重点的に調べる手掛かりになります。
ただし、数値の差だけで異常箇所を確定することはできません。
各枝ダクトの風量、測定時のダンパー開度、排風機の回転数などを併せて確認します。
静圧と圧力損失は異なる
ここで、専門的に重要な点があります。
ダクト内の静圧が変化しても、それがそのまま圧力損失の変化を表すとは限りません。
例えば、ダクト径が変化すると平均風速が変化し、それに伴って速度圧と静圧の関係も変わります。
圧力損失を求める場合には、全圧と速度圧の関係を考慮する必要があります。
現場での使い方
静圧測定は、次のように活用します。
- 正常時と現在の静圧を比較する。
- 風量や排風機回転数を確認する。
- 静圧の変化が大きい区間を調べる。
- 閉塞、空気漏れ、ダンパー、フィルターなどを確認する。
- 原因を改善し、再び測定する。
静圧は、原因を直接示す答えではなく、異常の発生範囲を絞り込むための情報として使用することが重要です。
10. 実務例①|合計排風量は正常なのに、一方のフードが吸わない
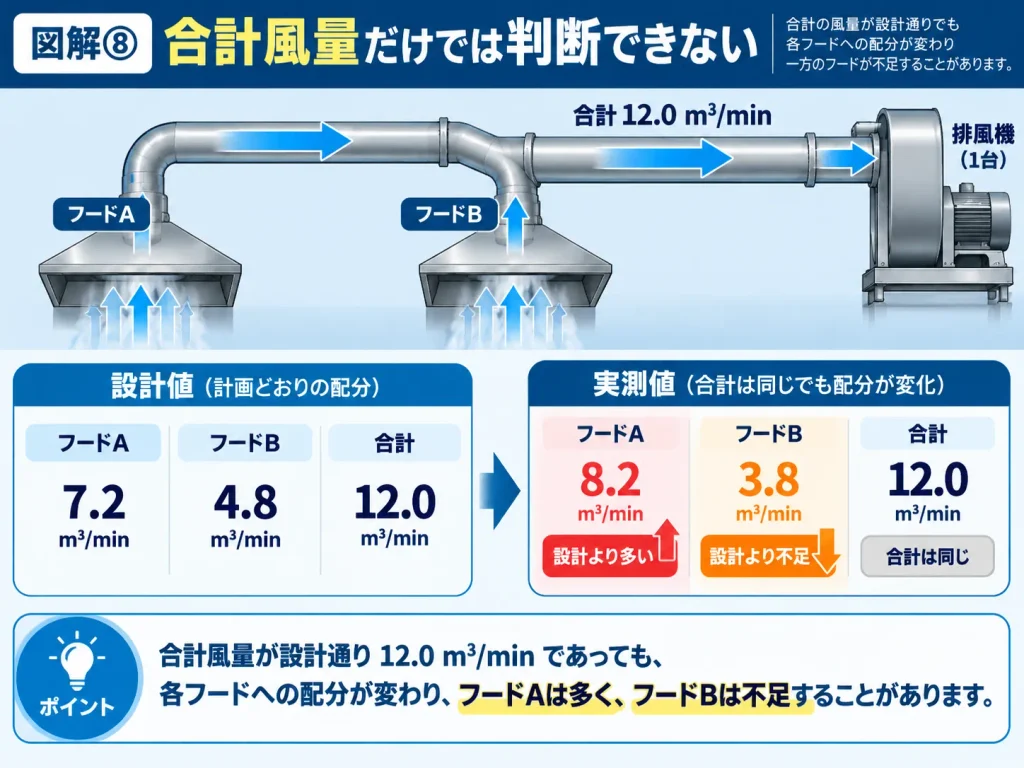
ここでは、2台のフードを1台の排風機へ接続している設備を考えます。
構成は次のとおりです。
フードAから枝ダクトAが伸びています。
その隣にあるフードBからも枝ダクトBが伸びています。
2本の枝ダクトは途中で1本の主管へ合流します。
主管の先には、空気清浄装置と排風機が設置されています。
設計条件
| フード | 必要排風量 |
|---|---|
| A | 7.2 m³/min |
| B | 4.8 m³/min |
| 合計 | 12.0 m³/min |
実際の測定結果
| フード | 設計値 | 実測値 |
|---|---|---|
| A | 7.2 m³/min | 8.2 m³/min |
| B | 4.8 m³/min | 3.8 m³/min |
| 合計 | 12.0 m³/min | 12.0 m³/min |
この場合、合計排風量は設計値と一致しています。
しかし、フードBでは必要排風量が不足しています。
この結果から、排風機の総排風量だけでは、フードBの性能を判断できないことが分かります。
原因をどう調べるか?
まず、フードBのダンパー開度を確認します。
次に、枝ダクトBの閉塞や空気漏れなどを確認します。
また、枝ダクトAとBの圧力バランスが適切であるか検討します。
改善方法
必要に応じてダンパー調整やダクト系統の改善を検討します。
ただし、フードAのダンパーを絞れば必ずBの排風量が設計値になるというわけではありません。
調整によって排風機の運転点や各枝の流量が変わるため、すべての必要なフードの性能を再測定する必要があります。
11. 実務例②|排風量が正常なのに、外付け式フードの制御風速が不足する
次に、部品洗浄作業で使用する側方吸引型外付け式フードを考えます。
この設備では、排風機やダクトに大きな異常はなく、設計上の排風量に近い風量が得られていました。
しかし、所定の作業位置で制御風速を測定すると、必要な値を下回っていました。
現場で分かったこと
作業を観察すると、設計時よりもフードから離れた位置で洗浄作業を行っていました。
さらに、スポットクーラーからの風が作業台に当たっていました。
この場合、問題は排風機の能力不足だけでは説明できません。
発散源との距離や外乱気流が、捕捉性能に影響している可能性があります。
改善を検討する順序
まず、作業者の姿勢や作業範囲を確認します。
そのうえで、フードを発散源に近づけることを検討します。
次に、スポットクーラーの吹出し方向や給気条件を見直します。
必要に応じて、側板や部分的な囲い込みなどによる改善も検討します。
そして、改善後に所定位置の制御風速や気流の状態を再確認します。
なぜ排風機の大型化を優先しないのか?
外付け式フードでは、発散源との距離が大きくなると、必要な吸引風速を確保するための排風量が増大する傾向があります。
そのため、フードの配置を改善する方が、少ない排風量で効果的に捕捉できる場合があります。
ただし、実際に改善できるかどうかは、フード形状や発散状況、作業条件によって異なります。
12. 実務例③|ダクトの閉塞によって排風量が低下した
ここでは、粉じんを吸引する局所排気装置を考えます。
設計排風量は12 m³/minでした。
しかし、最近になって吸引能力が弱くなったため、ダクト内の風量を測定しました。
測定条件
- ダクト内径:200 mm
- 実測した断面平均風速:4.25 m/s
排風量は、
Q = 60 × A × Vavg
で求めます。
ダクト断面積は、
A = π × 0.20² ÷ 4
A ≒ 0.03142 m²
です。
したがって、
Q = 60 × 0.03142 × 4.25
Q ≒ 8.01 m³/min
となります。
設計排風量12 m³/minに対して、実際の排風量は約8.01 m³/minでした。
何が分かるのか?
この結果から、測定した位置では設計値より風量が不足していることが分かります。
しかし、これだけでは原因がダクトの閉塞だとは断定できません。
例えば、フィルターの目詰まりや排風機の回転数不足でも、同じように風量が低下する可能性があります。
調査の結果、ダクト内に堆積物が見つかった場合
適切な安全措置を講じてダクト内部を点検した結果、エルボ付近に大量の粉じんが堆積していたとします。
この場合、堆積物が流路抵抗の増加に寄与している可能性があります。
堆積物を安全に除去し、風量や制御風速を再測定することで、改善効果を確認します。
さらに、同じ問題を繰り返さないために、搬送速度、ダクト径、エルボ形状、清掃性などを見直します。
13. 法令上、吸引能力が不足している場合はどう扱うのか?
ここでは、有機溶剤中毒予防規則を例に、法令上の要求事項を整理します。
① フードの位置や構造
有機溶剤中毒予防規則第14条では、局所排気装置のフードについて、発散源ごとの設置や、外付け式フードを発散源のできるだけ近くに設けることなどが規定されています。
また、ダクトについても、長さをできるだけ短くし、ベンドの数をできるだけ少なくすることが規定されています。
② 局所排気装置の性能
同規則第16条第1項では、フードの形式に応じた制御風速を出し得る能力が規定されています。
| フード形式 | 原則となる制御風速 |
|---|---|
| 囲い式フード | 0.4 m/s |
| 外付け式・側方吸引型 | 0.5 m/s |
| 外付け式・下方吸引型 | 0.5 m/s |
| 外付け式・上方吸引型 | 1.0 m/s |
ただし、同条には一定の例外規定があります。
また、ほかの規則が適用される局所排気装置では、要求される性能が異なる場合があります。
③ 作業中の局所排気装置の稼働
同規則第18条では、労働者が有機溶剤業務に従事する間、所定の制御風速で局所排気装置を稼働させることなどが規定されています。
なお、特例制御風速に関する制度など、適用条件による例外があります。
④ 定期自主検査
同規則第20条では、対象となる局所排気装置について、原則として1年以内ごとに1回の定期自主検査が規定されています。
主な検査項目には、次のようなものがあります。
- フード、ダクト、ファンの摩耗・腐食・損傷
- ダクトや排風機のじんあいの堆積
- 排風機の注油状態
- ダクト接続部の緩み
- ベルトの作動状態
- 吸気・排気の能力
⑤ 初回使用時や改造・修理後の点検
同規則第22条では、所定の局所排気装置を初めて使用するとき、または分解して改造・修理したときの点検が規定されています。
また、第23条では、所定の自主検査や点検を行った際に異常を認めた場合、直ちに補修しなければならないことが規定されています。
実務上の注意点
法令上の性能要件を満たしていない場合には、単に「風量が少し不足している」という設備管理上の問題だけでは済みません。
作業者のばく露につながる可能性があるため、必要な保護措置と設備改善を検討する必要があります。
なお、風速測定、排風量測定、静圧測定は、それぞれ目的が異なります。
適用法令で制御風速や抑制濃度などが要求される場合、ほかの測定値が正常であることだけで法令適合を判断してはいけません。
14. 吸引能力不足を改善するための優先順位
ここまでの内容を実際の改善に結び付けるため、対策を整理します。
第1段階:発散源や作業方法を見直す
有害物質の発散量を減らす方法や、密閉化などを検討します。
例えば、開放作業を減らすことで、必要な捕捉条件そのものを改善できる場合があります。
第2段階:フードの位置や形状を改善する
外付け式フードを発散源に近づけたり、囲い込みを追加したりします。
また、外乱気流の影響を受けにくい配置を検討します。
第3段階:ダクト系統の不具合を改善する
閉塞、空気漏れ、ダンパー設定、枝ダクトの圧力バランスなどを確認し、必要な改善を行います。
第4段階:空気清浄装置・排風機の性能を改善する
フィルターの抵抗増加や排風機の性能低下などが確認された場合には、必要な補修や更新を検討します。
排風機の回転数変更や大型化は、設備全体の条件を踏まえて判断します。
第5段階:改善効果を検証する
改善後には、必要に応じて次の項目を確認します。
- 所定位置の制御風速
- 各フードの排風量
- ダクトの静圧・差圧
- 排風機の運転状態
- 実作業での捕捉状態
- 必要な場合の有害物質濃度やばく露状況
重要なのは、設備を修理すること自体ではなく、必要な性能が回復していることを確認することです。
15. 現場で使える吸引能力不足の診断チェックリスト
| 分類 | 確認項目 | 確認結果 |
|---|---|---|
| 作業条件 | 対象物質と発散状態を確認した | □ |
| 法令 | 適用される性能要件を確認した | □ |
| フード | 発散源との距離は適切か | □ |
| フード | 開口面積は設計どおりか | □ |
| フード | 吸引気流を妨げる物はないか | □ |
| 作業環境 | 空調等の外乱気流はないか | □ |
| 作業環境 | 必要な給気が確保されているか | □ |
| ダクト | 閉塞・堆積物はないか | □ |
| ダクト | 接続部からの空気漏れはないか | □ |
| ダクト | ダンパーの開度は適切か | □ |
| 空気清浄装置 | 異常な抵抗増加はないか | □ |
| 排風機 | 回転数は適切か | □ |
| 排風機 | 羽根車・ベルトなどに異常はないか | □ |
| 排風機 | 必要風量・圧力を確保できるか | □ |
| 性能 | 各フードの制御風速は適切か | □ |
| 性能 | 各枝ダクトの風量は適切か | □ |
| 性能 | 静圧・差圧の変化を確認したか | □ |
| 改善 | 原因を確認したうえで対策したか | □ |
| 検証 | 改善後に性能を再確認したか | □ |
| 記録 | 測定位置・運転条件・結果を記録したか | □ |
このチェックリストは実務で原因を切り分けるための提案です。各項目がすべて一律に法的義務となるものではありません。
よくある質問
Q1. 排風機が正常に回転していれば、吸引能力も正常ですか?
いいえ。
ダクトの閉塞や空気清浄装置の目詰まり、フードの配置などによって、必要な吸引性能が得られない場合があります。
Q2. フードの開口面風速が高ければ、有害物質を適切に捕捉できますか?
必ずしもそうではありません。
特に外付け式フードでは、発散源との距離が重要です。
開口面の風速が高くても、所定の作業位置で必要な風速が得られない場合があります。
Q3. 静圧が正常時より大きくなった場合、ダクトの閉塞が原因ですか?
その可能性はありますが、静圧の変化だけでは断定できません。
排風量、排風機の回転数、ダンパー開度、測定位置などを併せて確認する必要があります。
Q4. ダクトに穴が開いていると、フードの吸引能力は低下しますか?
低下する可能性があります。
特に吸込み側ダクトでは、穴から外部の空気が流入し、フードから吸い込む風量に影響することがあります。
Q5. 排風機の回転数を上げれば解決できますか?
改善する場合があります。
ただし、回転数増加によって電動機の負荷、振動、騒音などが増える可能性があります。
また、フードの位置が不適切な場合には根本的な解決にならないこともあります。
Q6. フィルターを清掃すれば風量は元に戻りますか?
目詰まりが主な原因であれば、改善する可能性があります。
ただし、清掃後には実際の排風量や必要な性能を確認する必要があります。
Q7. 合計排風量が設計値と一致していれば、すべてのフードは正常ですか?
いいえ。
複数のフードを接続している設備では、各枝ダクトへの流量配分が偏る場合があります。
各フードの必要な性能を個別に確認する必要があります。
Q8. 吸引能力が低下したとき、最初に測定するべきものは何ですか?
まず、危険なばく露が生じていないか確認し、必要な保護措置を講じます。
その後、フード形式と適用法令に応じて、制御風速などの性能を確認します。
必要に応じて排風量や静圧も測定し、原因を絞り込みます。
まとめ|吸引不足は、設備全体を調べて原因を特定する
局所排気装置の吸引能力が不足する原因は、一つではありません。
フードと発散源の距離、開口面積、外乱気流、ダクトの閉塞や空気漏れ、フィルターの抵抗増加、排風機の能力不足などが考えられます。
原因を調べる際には、まず実際の作業条件を確認します。
次に、必要な制御風速や捕捉性能が得られているかを確認します。
そのうえで、排風量、静圧、排風機の運転状態などを調べることで、問題が発生している部分を絞り込みます。
特に重要なのは、排風量が不足しているのか、排風量は十分でもフードや気流の条件が不適切なのかを区別することです。
また、複数のフードを接続している設備では、合計排風量だけでなく、それぞれのフードの性能を確認する必要があります。
局所排気装置の吸引不足を改善するには、最初から排風機の大型化を考えるのではなく、原因を測定と現場調査によって特定し、その原因に対応した対策を実施することが重要です。
そして、改善後には、必要な性能が回復したことを確認し、測定結果を記録します。
この一連の調査手順を理解することで、局所排気装置の新設時だけでなく、日常の維持管理や既設設備の性能改善にも応用できるようになります。
次回は、今回の調査に使用した静圧測定をさらに掘り下げ、正常時と異常時の静圧をどのように比較し、ダクトの閉塞・漏れ・排風機の性能低下を調べるのかを解説します。
主な参考資料
- 『やさしい作業環境改善技術』第18章「工事完成時の点検と性能が出ない場合の対策」
- e-Gov法令検索「有機溶剤中毒予防規則」
- 厚生労働省「局所排気装置の定期自主検査指針」等の周知等について
- 米国OSHA Technical Manual, Section III, Chapter 3:Ventilation Investigation
※OSHA Technical Manualは海外の参考情報です。日本国内の法的要求事項を示すものではありません。
※本文中の風量・風速・静圧の数値は、診断方法を理解するための仮定例です。実際の設備では測定位置、運転条件、測定精度などを確認して評価してください。

コメント