局所排気装置の運転開始後に性能が低下したら?|初期管理値を使った異常診断と改善手順
局所排気装置は、設置工事が完了して性能確認に合格すれば、それで管理が終わるわけではありません。
使用を続けるうちに、ダクト内部の汚れ、排風機の不具合、給気条件の変化などによって、吸引性能が低下することがあります。
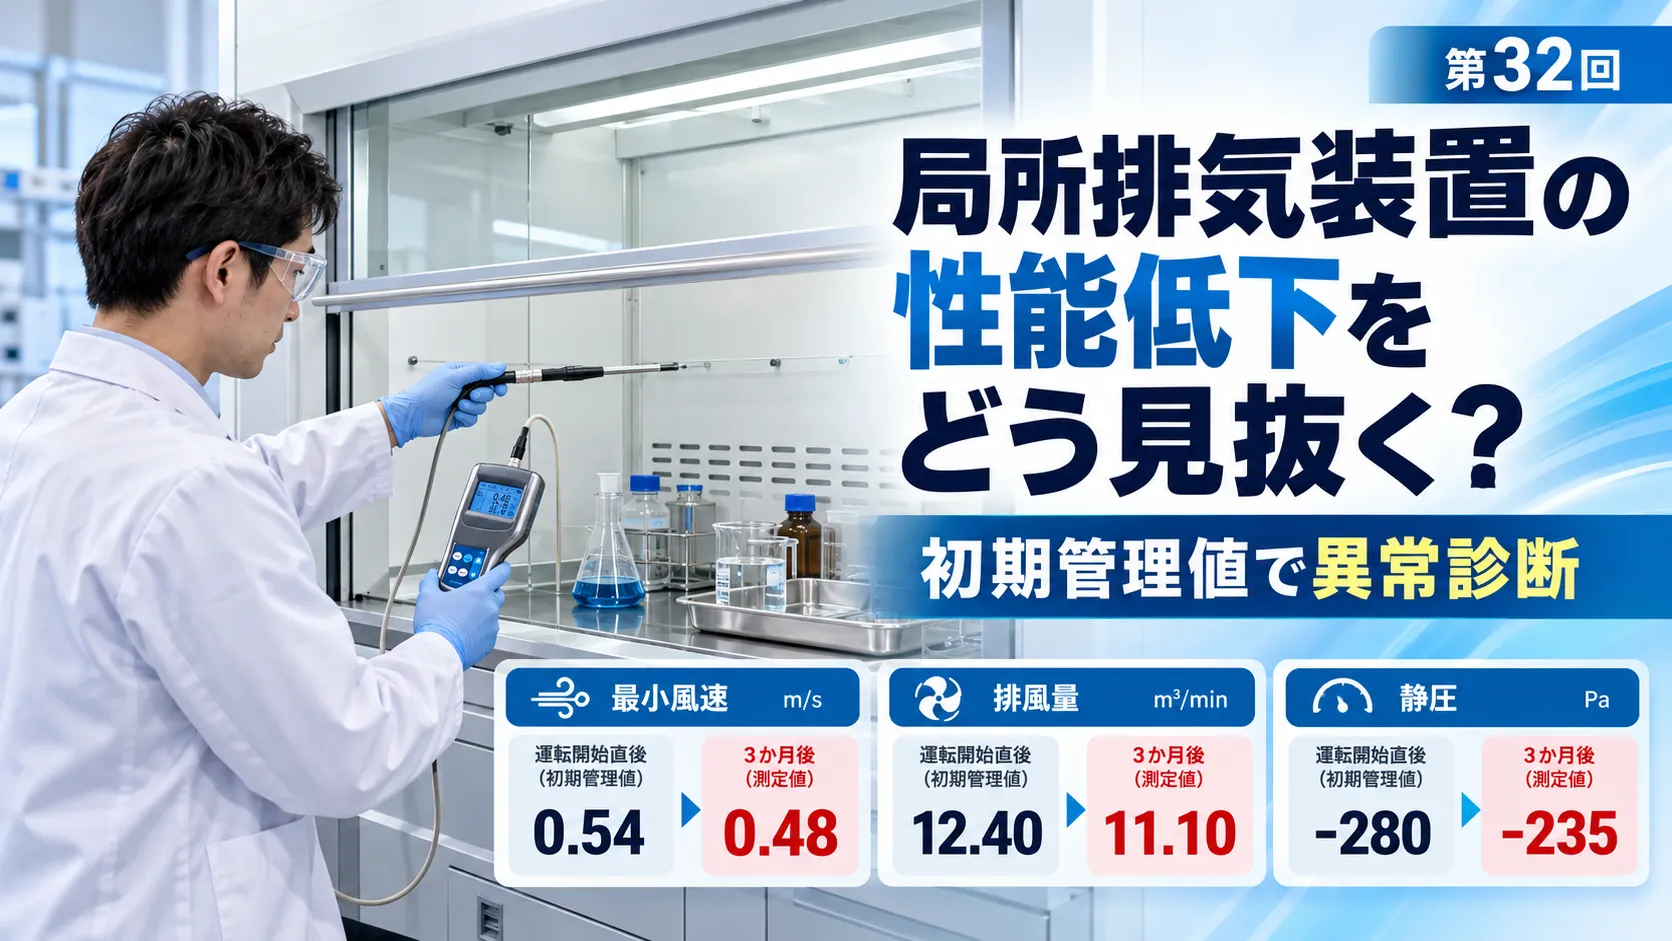
例えば、完成時に十分な風速が得られていた局所排気装置でも、数か月後の測定で次のような変化が見つかる場合があります。
- フードの最小風速が0.54 m/秒から0.48 m/秒に低下した。
- ダクト排風量が12.40 m³/分から11.10 m³/分に減少した。
- フード直後の静圧が−280 Paから−235 Paに変化した。
- 排風機は動いているものの、以前より吸引が弱く感じられる。
このようなとき、原因を確認せずに排風機の回転数を上げればよいのでしょうか。
必ずしもそうではありません。
吸引性能が低下する原因は、排風機だけとは限らないからです。
例えば、フード内部の障害物、ダクトの閉塞、給気不足、空調の横風などによっても吸引性能が変化します。
また、静圧が変わったという理由だけで、どこに異常があるかを判断することもできません。
そこで重要になるのが、完成時に記録した測定値を初期管理値として活用し、性能の変化を早期に発見することです。
今回は、第31回で使用したアセトン洗浄用の局所排気装置を例に、運転開始後の性能低下を発見し、原因を調べ、改善後に必要な性能を確認するまでを順番に解説します。
実際の現場で使用できるように、風速・排風量・静圧の比較方法、原因調査の順番、改善後の再測定、Excelでの記録管理についても説明します。
なお、今回の運転開始後の測定値と不具合原因は、説明のために設定した仮想事例です。実際の設備で測定・確認された結果ではありません。
1.局所排気装置の性能が低下するとは?
1-1.性能低下は排風量の減少だけではない
局所排気装置の性能低下というと、排風機の風量が減少することを思い浮かべる方が多いかもしれません。
しかし、実際にはそれだけではありません。
例えば、次のような変化も性能低下に関係します。
| 変化する項目 | 起こり得る問題 |
|---|---|
| 制御風速 | 発散した有害物質を十分に捕捉できなくなる |
| 開口面の風速分布 | 一部の位置で吸引性能が不足する |
| 排風量 | フードへ吸引される空気量が不足する |
| ダクト内風速 | 空気や粉じん等の搬送条件が変化する |
| 静圧 | 系統抵抗や排風機の運転状態の変化を反映する |
| 排風機の運転状態 | 所定の吸引性能が得られなくなる |
| 給気・周囲気流 | フードの捕捉性能が低下する |
ここで注意したいのは、これらの数値がすべて同じ意味を持つわけではないということです。
例えば、排風量が十分であっても、フード開口面に局所的な風速不足があれば、制御風速の基準を満たさない場合があります。
反対に、初期値と比較して排風量が多少減少していても、それだけで法令上の不適合と判断できるわけではありません。
1-2.法令基準と初期管理値の違い
今回の設備は、有機溶剤中毒予防規則に基づくアセトン洗浄用の囲い式フードです。
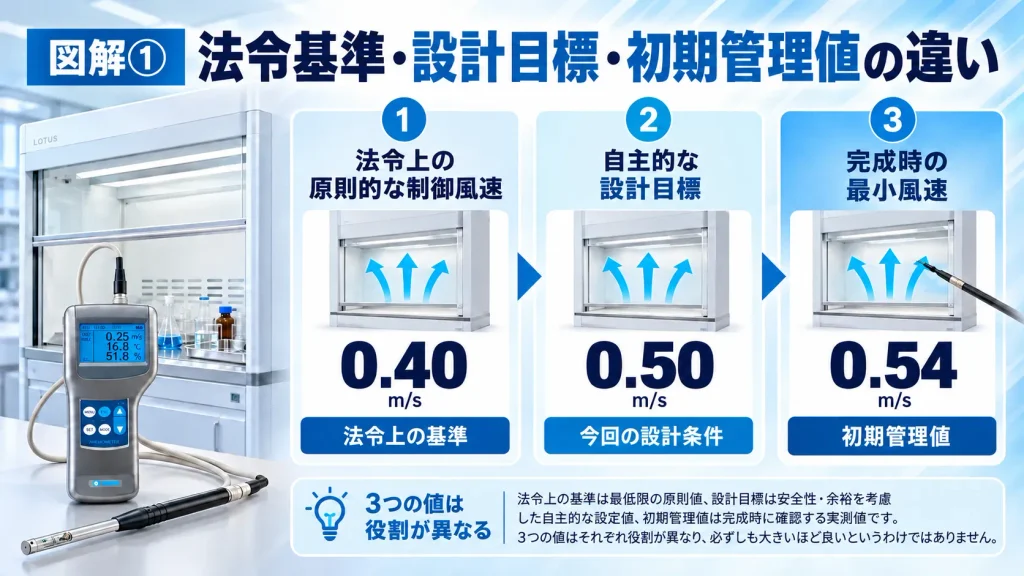
適用される原則的な制御風速は、開口面の最小風速0.40 m/秒です。
一方、第27回からの設計では、自主的な設計目標を0.50 m/秒に設定しました。
第31回の完成時には、最小風速0.54 m/秒という仮想測定結果を得ています。
この3つは区別して管理します。
| 区分 | 風速 | 位置付け |
|---|---|---|
| 法令上の原則的な制御風速 | 0.40 m/秒 | 法令上の基準 |
| 自主的な設計目標 | 0.50 m/秒 | 今回設定した設計条件 |
| 完成時の最小風速 | 0.54 m/秒 | 初期管理値 |
完成時の0.54 m/秒は、すべての事業場に適用できる管理基準ではありません。
あくまで、今回の設備が完成した時点の状態を表す比較用の数値です。
2.今回の局所排気装置と初期管理値
2-1.設備の構成
今回も、第27~31回で使用したアセトン洗浄用の局所排気装置を使用します。
設備の構成は次のとおりです。
H-01 囲い式フード(ドラフトチャンバー型)
↓
排気ダクト(内径160 mm)
↓
AC-01 活性炭吸着装置
↓
F-01 排風機
↓
EX-01 屋外排気口
フード内部に洗浄容器を配置し、前面のサッシ開口部から作業を行うものとします。
2-2.第29回の設計値
第29回で求めた主な設計計算値は次のとおりです。
| 項目 | 設計値 |
|---|---|
| フード開口幅 | 0.80 m |
| フード開口高さ | 0.40 m |
| 開口面積 | 0.3200 m² |
| 設計平均開口面風速 | 0.625 m/秒 |
| 必要排風量 | 12.00 m³/分 |
| ダクト内径 | 160 mm |
| ダクト断面積 | 0.0201 m² |
| 設計ダクト内平均風速 | 9.95 m/秒 |
| 初期系統圧力損失の計算値 | 573.31 Pa |
第29回では、仮想排風機の性能曲線から、初期運転排風量12.52 m³/分も求めました。
ただし、これは実在する排風機の測定値ではありません。
今回の運転管理では、設計段階の予測値と完成時の測定値を区別します。
2-3.第31回の完成時測定値
第31回では、次の仮想測定結果を使用しました。
| 管理項目 | 完成時の値 |
|---|---|
| サッシ開口幅 | 0.80 m |
| サッシ開口高さ | 0.40 m |
| 開口面の最小風速 | 0.54 m/秒 |
| 開口面の平均風速 | 0.65 m/秒 |
| ダクト内平均風速 | 10.28 m/秒 |
| ダクト排風量 | 12.40 m³/分 |
| フード直後の静圧 | −280 Pa |
今回の記事では、これらを初期管理値として使用します。
なお、ダクト断面積は0.0201 m²と表示していますが、排風量の計算では丸め前の数値を使用します。
2-4.運転開始から3か月後の仮想測定結果
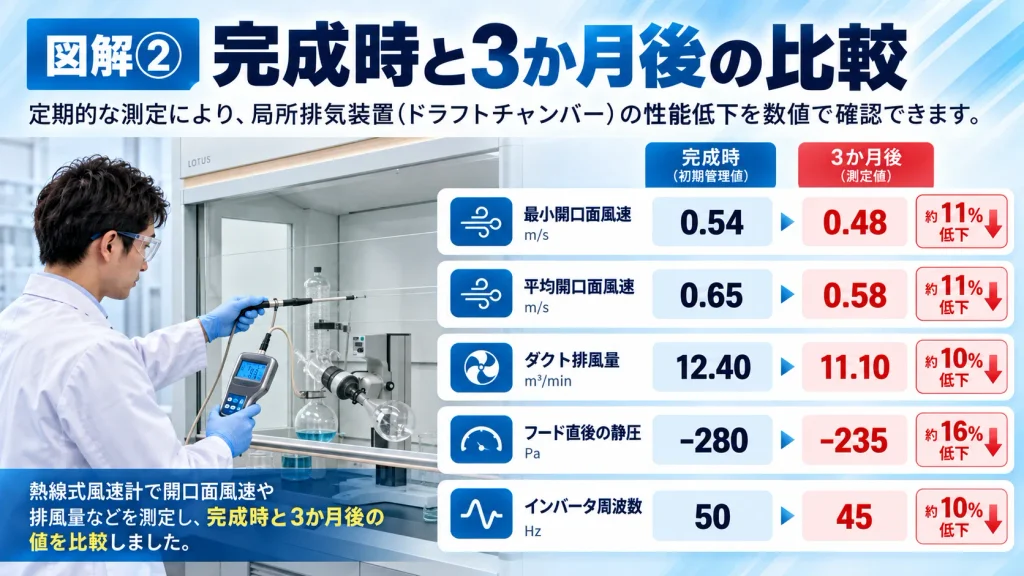
今回は、運転開始から3か月後に再測定したところ、次のような結果になったと仮定します。
| 管理項目 | 完成時 | 3か月後 |
|---|---|---|
| 最小開口面風速 | 0.54 m/秒 | 0.48 m/秒 |
| 平均開口面風速 | 0.65 m/秒 | 0.58 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 |
| フード直後の静圧 | −280 Pa | −235 Pa |
| インバータ運転周波数 | 50 Hz | 45 Hz |
これらの数値は、今回設定した仮想測定データです。
表を見ると、風速と排風量が低下しています。
また、静圧は負圧の絶対値が小さくなっています。
しかし、この段階では原因を確定できません。
まずは、測定結果と運転条件を確認する必要があります。
3.手順① 本当に性能が低下したのか確認する
3-1.測定条件をそろえる
完成時の測定値と比較する場合、最初に確認したいのが測定条件です。
例えば、完成時にサッシ開口高さ0.40 mで測定していても、3か月後に0.60 mで測定していれば、同じ条件で比較したことにはなりません。
また、空調設備や給気設備の運転状態が変化している場合にも、測定結果が変わる可能性があります。
主に次の項目を確認します。
| 確認事項 | 理由 |
|---|---|
| サッシ開口高さ | 開口面積が変化するため |
| 排風機の設定 | 回転数や排風量が変化するため |
| 空調・給気条件 | フード付近の気流に影響するため |
| 作業場の扉・窓 | 給気・圧力条件が変わるため |
| フード内部の器具配置 | 開口面の風速分布に影響するため |
| 測定位置 | 異なる位置では風速が異なるため |
| 測定器・測定方法 | 測定結果の比較可能性に関係するため |
これらを確認せずに数値だけ比較すると、測定条件の違いを設備の異常と誤認する可能性があります。
3-2.測定器の状態を確認する
今回のフード開口面風速は、熱線式風速計で測定することを想定します。
測定前には、使用するプローブ、校正状態、測定範囲、指向性、測定方向などを確認します。
また、風速計のプローブは、測定したい位置へ適切に配置します。
風速計の本体を持っている位置が測定位置になるわけではありません。
3-3.再測定で変化を確認する
例えば、最初の測定で最小風速0.48 m/秒となった場合、同じ測定条件で再測定し、値が安定しているか確認します。
ただし、単に測定回数を増やして最も高い値を採用することは適切ではありません。
測定値のばらつきが大きい場合は、気流の変動、測定位置、プローブの向きなどを確認します。
また、測定結果を四捨五入して表示する場合でも、法令上の判定を都合よく変更してはいけません。
4.手順② 開口面の風速分布を比較する
4-1.今回の測定位置
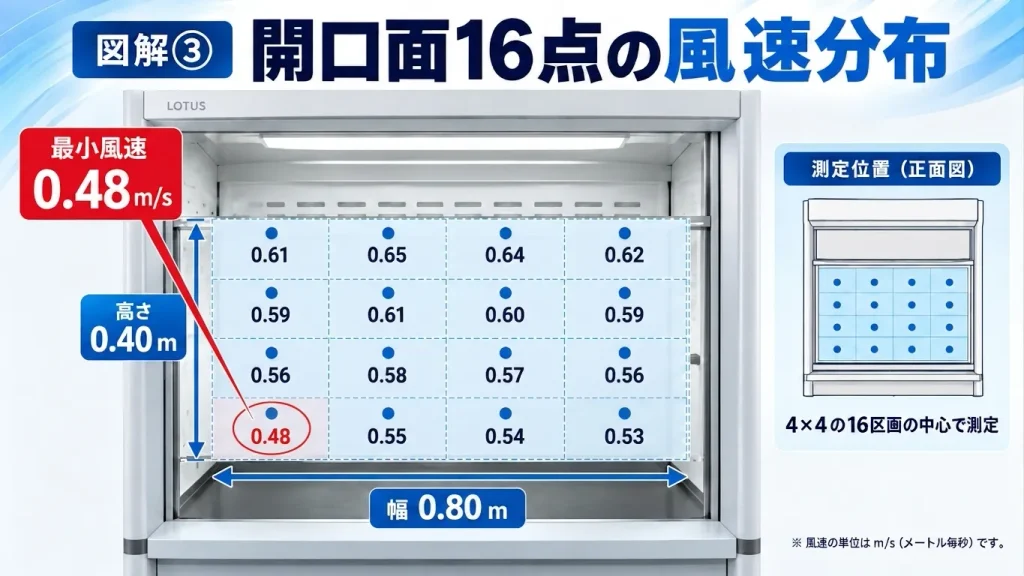
今回のドラフトチャンバーの開口寸法は、幅0.80 m、高さ0.40 mです。
定期自主検査指針を参考に、開口面を幅方向4区画、高さ方向4区画の合計16区画に分割します。
各区画の中心で風速を測定するものとします。
4-2.3か月後の仮想測定結果
単位:m/秒
| 開口面の位置 | 左① | ② | ③ | 右④ |
|---|---|---|---|---|
| 上段 | 0.61 | 0.65 | 0.64 | 0.62 |
| 上から2段目 | 0.59 | 0.61 | 0.60 | 0.59 |
| 上から3段目 | 0.56 | 0.58 | 0.57 | 0.56 |
| 下段 | 0.48 | 0.55 | 0.54 | 0.53 |
この表も説明用の仮想データです。
4-3.最小風速
16点のうち最も小さい値は、上段左側の0.48 m/秒です。
したがって、
最小開口面風速:0.48 m/秒
となります。
完成時の最小風速は0.54 m/秒だったため、低下していることが分かります。
4-4.平均風速
各段の合計を計算します。
上段:
0.48 + 0.53 + 0.55 + 0.58 = 2.14
上から2段目:
0.54 + 0.57 + 0.59 + 0.61 = 2.31
上から3段目:
0.56 + 0.59 + 0.61 + 0.64 = 2.40
下段:
0.56 + 0.60 + 0.62 + 0.65 = 2.43
合計:
2.14 + 2.31 + 2.40 + 2.43 = 9.28
平均:
9.28 ÷ 16 = 0.58 m/秒
したがって、
平均開口面風速:0.58 m/秒
となります。
4-5.開口面から排風量を概算する
開口面積は0.32 m²です。
各測定点の風速が、それぞれの等面積区画を代表する法線方向の平均風速であると仮定すると、排風量は次のように概算できます。
0.32 × 0.58 = 0.1856 m³/秒
0.1856 × 60 = 11.136 m³/分
したがって、
開口面から求めた参考排風量:約11.14 m³/分
です。
この値は測定方法に依存する推定値であり、開口面の16点測定だけで流量を高精度に確定できるとは限りません。
4-6.法令基準と設計目標を比較する
今回の最小風速は0.48 m/秒です。
| 評価項目 | 比較する値 | 今回の最小風速 | 結果 |
|---|---|---|---|
| 法令上の原則値 | 0.40 m/秒 | 0.48 m/秒 | 上回る |
| 自主的な設計目標 | 0.50 m/秒 | 0.48 m/秒 | 未達 |
| 完成時の初期値 | 0.54 m/秒 | 0.48 m/秒 | 低下 |
この結果から分かるのは、今回の設備では法令上の原則値を数値上は満たしているものの、設計時に設定した自主的な目標を満たしていないということです。
今回の仮想事例では、原因を調査し、完成時の性能に近づけるための改善を行うこととします。
5.手順③ 性能がどの程度低下したか計算する
5-1.最小風速の低下量
完成時の最小風速は0.54 m/秒です。
3か月後は0.48 m/秒でした。
低下量:
0.54 − 0.48 = 0.06 m/秒
完成時を基準にした低下率:
0.06 ÷ 0.54 × 100
= 約11.11%
したがって、最小風速は初期値より約11.11%低下しています。
5-2.排風量の低下量
完成時のダクト排風量は12.40 m³/分です。
3か月後の排風量は11.10 m³/分と仮定します。
低下量:
12.40 − 11.10 = 1.30 m³/分
低下率:
1.30 ÷ 12.40 × 100
= 約10.48%
したがって、排風量は初期値より約10.48%減少しています。
5-3.低下率の結果
| 管理項目 | 完成時 | 3か月後 | 初期値からの変化率 |
|---|---|---|---|
| 最小風速 | 0.54 m/秒 | 0.48 m/秒 | −11.11% |
| 平均風速 | 0.65 m/秒 | 0.58 m/秒 | −10.77% |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 | −10.48% |
今回の仮想事例では、最小風速だけでなく、平均風速とダクト排風量も減少しています。
このことから、フード開口面の局所的な気流の乱れだけでなく、装置全体の排風量が減少している可能性を調べる必要があります。
ただし、3つの値が同程度の割合で低下したことだけで、排風機に異常があると断定することはできません。
6.手順④ ダクト排風量を確認する
6-1.ダクト内径と断面積
今回のダクト内径は160 mmです。
mへ換算すると、
160 ÷ 1,000 = 0.160 m
です。
半径は、
0.160 ÷ 2 = 0.080 m
です。
ダクト断面積は、
0.080 × 0.080 × 3.14159265
= 約0.02010619 m²
となります。
第29回と同様に、断面積の表示は、
0.0201 m²
とします。
ただし、計算には丸め前の断面積を使用します。
6-2.ダクト内平均風速
今回の仮想ダクト排風量は11.10 m³/分です。
1秒当たりの空気量は、
11.10 ÷ 60 = 0.185 m³/秒
です。
これをダクト断面積で割ります。
0.185 ÷ 0.02010619
= 約9.20 m/秒
したがって、
ダクト内平均風速:約9.20 m/秒
です。
これは、ダクト内の複数点測定から適切に平均風速を求めた場合に対応する仮想値として扱います。
ダクト中央の風速1点を、そのままダクト断面の平均風速とするものではありません。
6-3.完成時と比較する
| 項目 | 完成時 | 3か月後 |
|---|---|---|
| ダクト内径 | 160 mm | 160 mm |
| ダクト断面積 | 0.0201 m² | 0.0201 m² |
| ダクト内平均風速 | 10.28 m/秒 | 約9.20 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 |
今回の結果では、ダクト内平均風速も低下しています。
つまり、フードの開口面だけではなく、ダクトを流れる空気量そのものが減少していると考えられます。
6-4.開口面の推定排風量と比較する
開口面から求めた参考排風量は約11.14 m³/分でした。
ダクトから求めた排風量は11.10 m³/分です。
差は約0.04 m³/分です。
今回の仮想条件では、両者は比較的近い値となっています。
ただし、両者の差が小さいことだけで、測定が正確である、ダクトに漏れがない、または設備が適合していると証明できるわけではありません。
実際の評価には測定方法と不確かさの確認が必要です。
7.手順⑤ 静圧の変化を確認する
7-1.静圧を比較する
第31回では、フード直後のダクトに設けた測定孔において、静圧−280 Paを初期値として設定しました。
3か月後には、同じ測定孔で−235 Paになったと仮定します。
| 項目 | 静圧 |
|---|---|
| 完成時 | −280 Pa |
| 3か月後 | −235 Pa |
| 数値としての差 | +45 Pa |
今回の例では、負圧の絶対値が45 Pa小さくなりました。
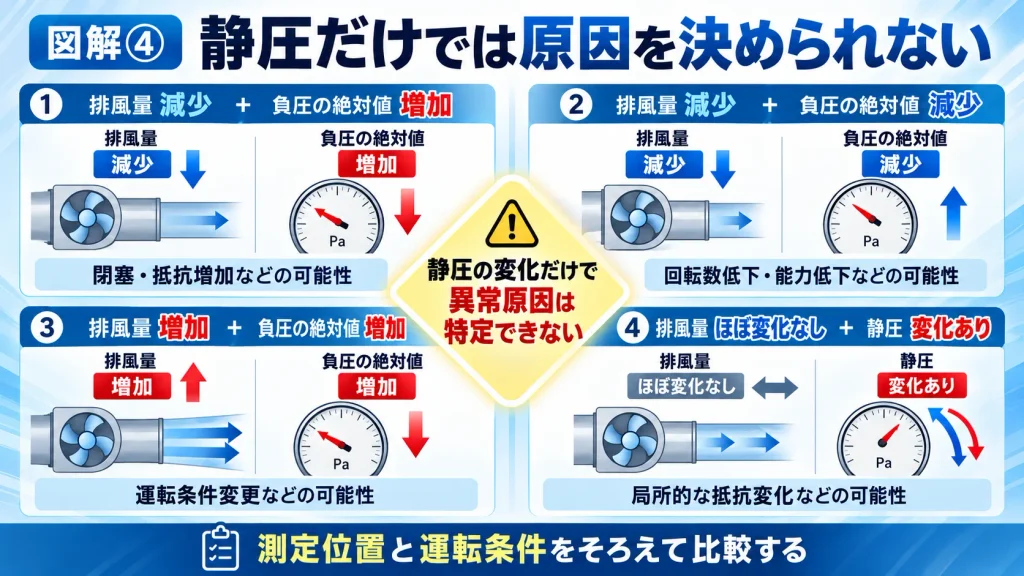
しかし、これだけでは異常原因を特定できません。
7-2.静圧が変化する原因
静圧は、測定位置と設備全体の運転条件によって変化します。
例えば、次のような原因が考えられます。
- 排風機の回転数が変化した。
- ダクトの抵抗が増加した。
- ダクトの一部から空気が漏れている。
- ダンパーの開度が変化した。
- フードや吸込み経路が閉塞した。
- 給気条件が変化した。
ここで重要なのは、静圧が高くなった、低くなったという情報だけでは、原因を一つに決められないことです。
7-3.静圧と排風量を組み合わせて考える
例えば、次のような測定結果があったとします。
| 排風量 | 測定点の負圧の絶対値 | 考えられる状態 |
|---|---|---|
| 減少 | 増加 | 測定点と排風機の間の閉塞や抵抗増加など |
| 減少 | 減少 | 排風機能力低下、回転数低下など |
| 増加 | 増加 | 運転条件の変更など |
| ほぼ変化なし | 変化あり | 局所的な抵抗・圧力条件の変化など |
これは原因調査のための参考例です。
同じ現象でも、測定孔の位置や排風機の運転状態によって、静圧の変化方向は異なることがあります。
そのため、この表を機械的な判定表として使用してはいけません。
7-4.測定位置が違えば比較できない
例えば、フード直後の−280 Paと排風機入口の−280 Paは、測定位置が異なるため、同じ意味とは限りません。
完成時の初期管理値と比較するときは、測定孔の位置、ダクトの構造、運転条件をそろえる必要があります。
また、静圧とファン全圧、速度圧を混同しないようにします。
8.手順⑥ 原因調査はどの順番で進める?
今回の測定結果では、風速・排風量が低下し、フード直後の負圧の絶対値も小さくなっています。
この場合、いきなりダクトを分解するのではなく、まず確認しやすいところから調べます。
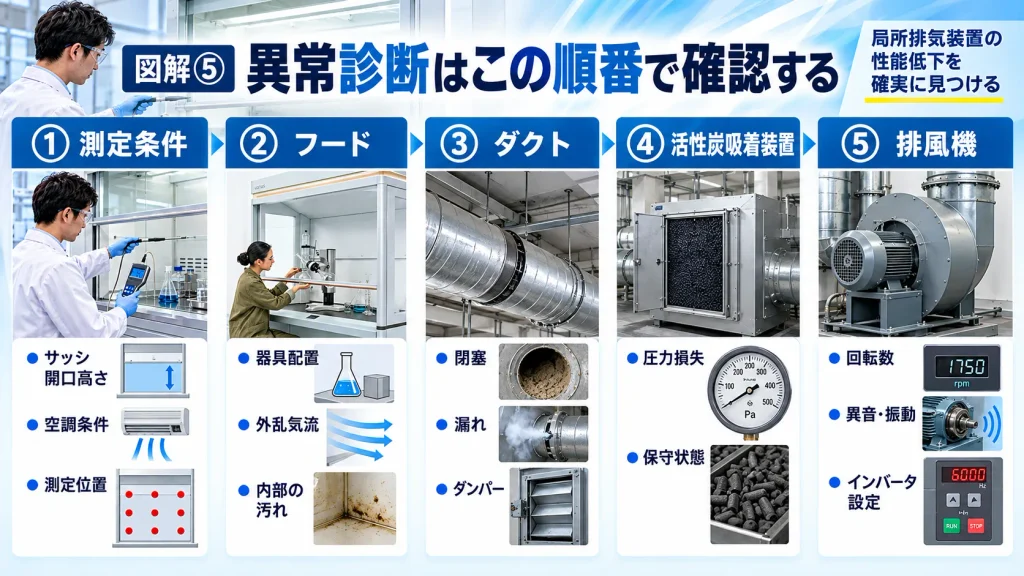
8-1.最初に運転条件を確認する
最初に、次の事項を確認します。
- 排風機が正常に運転しているか。
- 運転設定が完成時と同じか。
- インバータ周波数が変わっていないか。
- ダンパーの開度が変化していないか。
- 給気設備の運転状態が変わっていないか。
- サッシ開口高さが同じか。
今回の仮想事例では、インバータ周波数が完成時の50 Hzから45 Hzへ変化していたことが分かりました。
これは原因調査の重要な手掛かりです。
8-2.フードを確認する
フードでは、次の事項を確認します。
- サッシの開口高さ
- フード内部の器具配置
- バッフルや吸込み口の状態
- 開口面付近の外乱気流
- フード内部の著しい汚れや閉塞
- 部品の損傷や位置の変化
囲い式フードでは、空調設備の横風の影響を外付け式フードより受けにくい場合がありますが、開口面に外乱気流が生じれば捕捉性能が低下する可能性があります。
そのため、必要に応じてスモークテスターなどで気流の状態を確認します。
8-3.ダクトを確認する
ダクトでは、次の事項を確認します。
- 接続部の緩み
- ダクトの損傷
- 異物による閉塞
- ダンパーの位置
- 点検口の閉鎖状態
- 実際のダクト径・経路の変更
吸引側ダクトから空気が漏れ込んでいる場合、排風機の総風量が維持されていても、フードからの吸引量は低下することがあります。
8-4.活性炭吸着装置を確認する
今回の設備には活性炭吸着装置があります。
確認する事項は次のとおりです。
- 設置時から圧力損失が変化していないか。
- 吸込み経路に閉塞がないか。
- 装置の点検・保守状態
- 使用風量とメーカー仕様の整合性
- 活性炭の交換・管理状態
ただし、活性炭吸着装置の圧力損失だけで、吸着性能や破過の有無を判断することはできません。
吸着性能は、別途適切な方法で管理する必要があります。
8-5.排風機を確認する
排風機では、次の項目を確認します。
- 回転方向
- 回転数
- インバータ周波数
- 電動機の電流
- 異常振動や異音
- 羽根車の汚れ・損傷
- ベルト駆動の場合はベルトの状態
- 設定された運転条件と実際の運転条件
今回の例では、インバータ周波数が45 Hzになっていました。
ただし、この情報だけで不具合の原因がすべて確定したとはいえません。
次に、なぜ運転周波数が変更されたのか、設備の保護機能や設定に問題がないか確認します。
9.今回の不具合原因を具体的に考える
9-1.インバータ周波数が変更されていた
今回の仮想事例では、完成時の運転周波数50 Hzに対し、3か月後は45 Hzで運転していたことが分かりました。
インバータを使用した排風機では、設定周波数などによって回転数が変化します。
一般に、回転数が低下すれば排風機の性能曲線も変化します。
ただし、実際の風量は、排風機の性能と系統抵抗との関係で決まるため、周波数の比率だけから正確な風量を判断することはできません。
9-2.完成時と運転開始後の比較
| 項目 | 完成時 | 3か月後 |
|---|---|---|
| インバータ周波数 | 50 Hz | 45 Hz |
| 最小開口面風速 | 0.54 m/秒 | 0.48 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 |
| フード直後の静圧 | −280 Pa | −235 Pa |
今回の結果は、周波数低下によって排風機の運転状態が変化した場合に考えられる傾向と整合します。
しかし、他の原因が重なっている可能性もあります。
9-3.なぜ周波数が変化したか確認する
例えば、次のような理由が考えられます。
- 設定値が誤って変更された。
- 設備調整後に設定が戻されていなかった。
- 制御回路からの指令値が変更された。
- 異常や保護制御によって運転条件が変更された。
- 省エネルギー対策として設定が変更された。
実際の設備では、変更履歴や制御盤の設定、異常履歴などを確認する必要があります。
9-4.原因を確認せずに周波数を上げない
インバータ周波数が45 Hzになっていたとしても、確認せずに50 Hzへ戻すことは適切ではありません。
例えば、設備保護のために周波数を制限していた場合、安易な変更によって機器に負担をかける可能性があります。
そのため、メーカー仕様、排風機の許容回転数、電動機の状態、インバータの設定条件などを確認します。
また、運転条件を変更する作業は、権限を持つ担当者が安全な方法で実施します。
10.手順⑦ 是正措置を実施する
10-1.今回の改善内容
今回の仮想事例では、調査の結果、インバータ周波数が意図せず45 Hzへ変更されていたことが確認されたものとします。
また、排風機、電動機、ダクト、活性炭吸着装置などを確認し、通常運転設定へ戻すことに支障がないことを確認したと仮定します。
そのうえで、権限を持つ担当者が運転周波数を50 Hzへ復帰させます。
この対応は今回の事例における是正措置です。
すべての局所排気装置で、風速不足を回転数の増加によって改善すべきという意味ではありません。
10-2.改善後の再測定
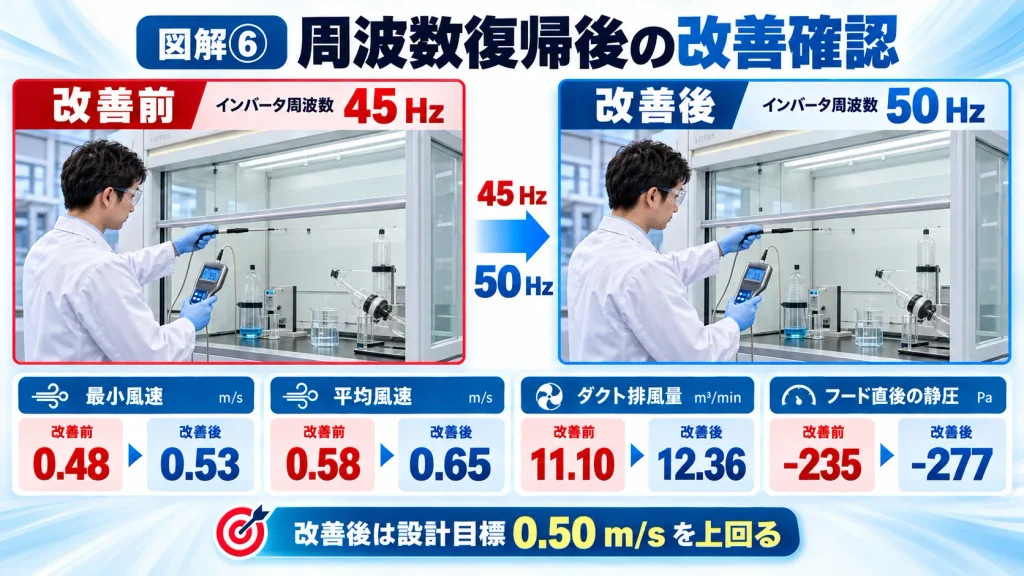
今回は、運転条件を復帰させた後、次の仮想測定結果になったとします。
| 項目 | 完成時 | 改善前 | 改善後 |
|---|---|---|---|
| インバータ周波数 | 50 Hz | 45 Hz | 50 Hz |
| 最小風速 | 0.54 m/秒 | 0.48 m/秒 | 0.53 m/秒 |
| 平均開口面風速 | 0.65 m/秒 | 0.58 m/秒 | 0.65 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 | 12.36 m³/分 |
| フード直後の静圧 | −280 Pa | −235 Pa | −277 Pa |
これらは、改善効果の確認方法を説明するために設定した仮想値です。
10-3.最小風速の確認
改善後の最小風速は0.53 m/秒です。
法令上の原則値0.40 m/秒と比較すると、
0.53 − 0.40 = 0.13 m/秒
です。
自主的な設計目標0.50 m/秒と比較すると、
0.53 − 0.50 = 0.03 m/秒
です。
今回の測定例では、両方を上回る結果となっています。
10-4.排風量の回復を確認する
改善前の排風量は11.10 m³/分です。
改善後は12.36 m³/分となりました。
増加量:
12.36 − 11.10 = 1.26 m³/分
改善前を基準にした増加率:
1.26 ÷ 11.10 × 100
= 約11.35%
したがって、今回の仮想事例では、排風量が改善前より約11.35%増加しました。
10-5.完成時と改善後を比較する
完成時の排風量は12.40 m³/分でした。
改善後との差は、
12.40 − 12.36 = 0.04 m³/分
です。
完成時を基準にした差の割合は、
0.04 ÷ 12.40 × 100
= 約0.32%
です。
今回の改善後の排風量は、完成時の値に近い結果となっています。
ただし、0.32%以内なら合格という法定基準があるわけではありません。
また、測定の不確かさを考慮せずに、実際の風量差が厳密に0.32%であると断定することもできません。
10-6.改善後の判断
今回の仮想測定結果では、最小風速が自主的な設計目標を上回り、排風量と静圧も完成時に近い値となりました。
また、是正後の運転条件が正しいことを確認したものとします。
したがって、今回の例では、原因への対応と再測定によって、性能の回復を確認できたと整理します。
実際の設備では、必要に応じて捕捉気流の状態や通常作業時の条件も確認します。
11.性能低下の原因は、排風機以外にもある
今回の例では、インバータの運転設定が原因だったと仮定しました。
しかし、実際の局所排気装置では、さまざまな原因によって性能が低下します。
11-1.フード内部の障害物
例えば、フード内部に大きな機器を追加すると、空気の流れ方が変化する場合があります。
排風量が変わらなくても、開口面の風速分布が変わる可能性があります。
この場合、最小風速の低下とダクト排風量の変化が一致するとは限りません。
11-2.空調による外乱気流
ドラフトチャンバーは発散源を囲い込む構造ですが、開口面に強い気流が当たると捕捉性能に影響する場合があります。
特に、サッシの開口部付近で気流が乱れると、局所的に風速が低下したり、内部の汚染空気が外へ漏れたりする可能性があります。
ただし、横風があれば必ず漏出するわけではありません。
実際の気流状態を確認することが必要です。
11-3.ダクトの閉塞
ダクト内部に汚れや異物が蓄積すると、空気の通り道が狭くなり、圧力損失が増加する場合があります。
その結果、運転点が変化して排風量が減少することがあります。
ただし、静圧の変化方向は、測定位置や設備構成によって異なります。
11-4.ダクト接続部からの漏れ
排風機の吸引側でダクトから空気が漏れ込むと、排風機が吸引する総風量のうち、フードからの風量が減少する可能性があります。
この場合、排風機付近の風量だけを測定すると、フードの性能低下を見逃すおそれがあります。
そのため、必要に応じてフード付近と排風機付近の風量を比較します。
11-5.活性炭吸着装置の抵抗増加
活性炭吸着装置の流路抵抗が増加すると、排風量が減少する可能性があります。
ただし、吸着装置の圧力損失と、有機溶剤の吸着性能は異なる管理項目です。
圧力損失が大きく変化していなくても、活性炭の吸着能力が低下している場合があります。
逆に、圧力損失が増加したことだけで、活性炭の破過が発生したと判断することもできません。
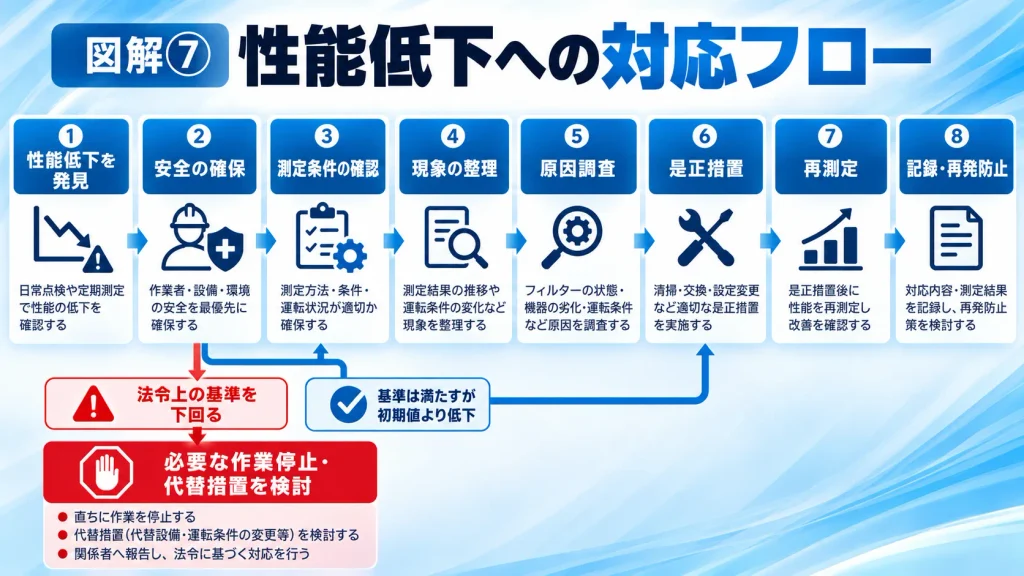
12.性能低下を発見したときの対応を整理する
現場で性能低下が発見された場合には、次の流れで対応することを推奨します。
第1段階:安全の確保
まず、測定結果が法令上の基準を満たしているか確認します。
制御風速が適用される法令上の基準を満たしていない場合には、そのまま有機溶剤業務を継続しないよう、必要な作業停止、代替措置、設備是正などを検討します。
異常がある局所排気装置の下で、作業を継続することを前提にしないことが重要です。
第2段階:測定条件の確認
次に、測定条件が完成時と一致しているか確認します。
サッシ開口高さ、測定位置、排風機運転状態、空調条件などを確認します。
第3段階:現象の整理
どの値が変化したのか整理します。
例えば、最小風速だけが低下したのか、平均風速や排風量も低下したのかを確認します。
第4段階:原因調査
フード、ダクト、排ガス処理装置、排風機、給気設備などを確認します。
静圧や風速の変化だけで原因を断定せず、複数の測定結果を組み合わせます。
第5段階:是正措置
確認された原因に応じて、必要な補修、調整、設備改善を実施します。
回転部、電気設備、ダクト、排ガス処理装置の作業については、必要な停止・隔離措置を行い、担当者が安全に実施します。
第6段階:再測定
改善後は、元の測定条件と比較可能な条件で再測定します。
制御風速、排風量、必要な静圧などを確認します。
第7段階:記録と再発防止
原因、対策内容、再測定結果、承認者などを記録します。
また、同じ問題が再発しないよう、設備設定の管理や点検項目の見直しを行います。
13.Excelで初期管理値と測定値を比較する方法
第29回では、Excelを使用して設計計算書を作成しました。
今回もExcelを活用し、完成時の初期管理値と運転開始後の測定値を比較します。
13-1.比較表を作成する
例えば、次のような表を作成します。
| セル | 項目 | 入力値 |
|---|---|---|
| B4 | 初期排風量 | 12.40 |
| B5 | 今回の排風量 | 11.10 |
| B6 | 初期最小風速 | 0.54 |
| B7 | 今回の最小風速 | 0.48 |
| B8 | 初期静圧 | −280 |
| B9 | 今回の静圧 | −235 |
| B10 | 自主的な設計目標 | 0.50 |
| B11 | 法令上の原則値 | 0.40 |
この表では、入力値をB列に配置します。
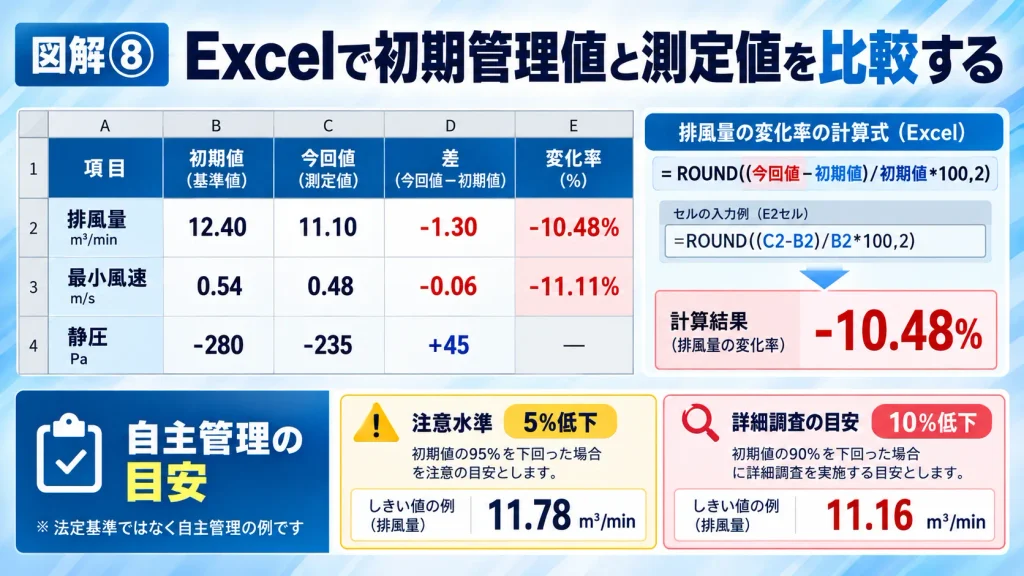
13-2.排風量の変化率を計算する
C4セルに次の数式を入力します。
=ROUND((B5-B4)/B4*100,2)
結果は、
−10.48%
です。
マイナスは、初期値より減少したことを示します。
13-3.最小風速の変化率を計算する
C5セル:
=ROUND((B7-B6)/B6*100,2)
結果は、
−11.11%
です。
13-4.静圧の差を計算する
C6セル:
=ROUND(B9-B8,0)
結果は、
+45 Pa
です。
これは、静圧の数値が−280 Paから−235 Paに変化したことを示します。
負圧の絶対値は小さくなっています。
ただし、この数値だけで性能の良否を判定することはできません。
13-5.自主的な注意水準を設定する
例えば、事業場が初期排風量から5%低下した場合を注意水準、10%低下した場合を詳細調査の目安とする管理方法を考えます。
初期排風量は12.40 m³/分です。
5%低下した値:
12.40 × 0.95 = 11.78 m³/分
10%低下した値:
12.40 × 0.90 = 11.16 m³/分
今回は11.10 m³/分のため、10%低下した値より小さくなっています。
したがって、今回の自主的な管理方法では詳細調査の対象となります。
ただし、この5%と10%は今回の説明のために設定した例です。
法令で一律に定められた許容低下率ではありません。
実際の管理値は、設備の安全余裕、風速分布、測定の不確かさ、通常の変動範囲などを考慮して設定する必要があります。
また、法令上の基準を下回っている場合には、自主的な注意水準よりも法令への適合確保を優先します。
14.性能が回復した後に再発を防ぐ
14-1.運転条件を管理する
今回の仮想事例では、インバータ周波数の変更が性能低下の主な原因だったと仮定しました。
再発防止策として、次の方法が考えられます。
- 通常運転周波数を管理文書へ記載する。
- 設定変更を行える担当者を限定する。
- 設定変更の理由と実施者を記録する。
- 設定変更後に必要な性能を確認する。
- 異常時の対応方法を決める。
ただし、運転周波数50 Hzをすべての局所排気装置に適用するわけではありません。
今回の50 Hzは、仮想設備に設定した通常運転条件です。
14-2.完成時の測定値を継続して使用する
性能が回復した場合でも、今回の測定結果を記録して終わりにしないことが重要です。
例えば、次のように管理します。
| 管理項目 | 完成時 | 改善後 |
|---|---|---|
| 最小風速 | 0.54 m/秒 | 0.53 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 12.36 m³/分 |
| フード直後の静圧 | −280 Pa | −277 Pa |
これらを記録すると、次の点検時に比較できる資料が増えます。
14-3.初期管理値を安易に変更しない
例えば、設備の性能が低下したからといって、最小風速の管理目標を0.50 m/秒から0.45 m/秒へ変更すればよい、というものではありません。
管理値を変更する場合には、変更する理由、設計上の安全余裕、適用法令、実際の作業条件などを確認する必要があります。
特に、法令上の要求事項を自主的な判断で引き下げることはできません。
14-4.再発防止策の有効性を確認する
例えば、インバータの設定変更を管理する仕組みを導入した場合、その後の点検で正しい運転設定が維持されているか確認します。
対策を導入したことだけで、再発防止が完了したと判断しないことが重要です。
15.法令上の要求事項と自主的な性能管理
今回の設備は、有機溶剤中毒予防規則第5条により設ける局所排気装置を想定しています。
そのため、次の法令上の要求事項を確認する必要があります。
15-1.制御風速の確保
有機溶剤中毒予防規則第16条では、囲い式フードの原則的な制御風速として0.40 m/秒が定められています。
また、第18条では、労働者が有機溶剤業務に従事する間、適用される制御風速以上で局所排気装置を稼働させることが求められています。
ただし、同規則には一定の条件で適用される特例もあるため、個別の設備に適用される規定を確認する必要があります。
15-2.有機溶剤作業主任者による点検
同規則第19条の2では、対象業務に係る有機溶剤作業主任者の職務として、局所排気装置などを1月を超えない期間ごとに点検することが定められています。
これは、1年以内ごとに1回行う定期自主検査とは別の事項です。
15-3.定期自主検査
同規則第20条では、対象となる局所排気装置について、原則として1年以内ごとに1回、定期自主検査を行うことが定められています。
主な検査事項は次のとおりです。
- フード・ダクト・ファンの損傷など
- ダクト・排風機のじんあいのたい積
- 排風機の注油状態
- ダクト接続部の緩み
- ベルトの作動状態
- 吸気・排気の能力
- その他、性能を保持するために必要な事項
15-4.異常が見つかった場合
同規則第23条では、定期自主検査または第22条の点検を行った際に異常が認められた場合、直ちに補修しなければならないとされています。
また、第18条の運転時の制御風速確保義務も別途適用されます。
したがって、異常の内容によっては、補修だけでなく、必要な性能を回復するまで対象作業を行わないなどの対応が必要です。
15-5.検査記録の保存
同規則第21条では、定期自主検査の結果について所定の事項を記録し、3年間保存することが求められています。
一方、今回紹介した初期管理値との比較表や、すべての自主的な日常点検記録について、第21条の3年間保存義務が一律に適用されるわけではありません。
ただし、性能管理の継続性を確保するため、自主的な管理記録についても保存方法を決めておくことを推奨します。
15-6.抑制濃度方式との違い
今回のアセトン洗浄用囲い式フードは、原則として制御風速方式で評価する設備です。
一方、適用法令により抑制濃度が性能要件となる局所排気装置では、定期自主検査指針に基づき、過去に抑制濃度の基準に適合したときの制御風速を、その後の検査の判定に利用できる場合があります。
これは所定の条件を満たす場合の取扱いであり、すべての設備について無条件に抑制濃度の測定が不要となるわけではありません。
また、局所排気装置の定期自主検査と、別途義務付けられる作業環境測定を混同しないようにします。
16.性能管理記録の作り方
16-1.最低限整理したい項目
今回のような性能管理では、次の項目を記録すると、後から異常の経過を確認しやすくなります。
| 記録項目 | 内容 |
|---|---|
| 設備番号 | LEV-001 |
| 点検・測定年月日 | 実施日 |
| 点検・測定者 | 氏名・所属 |
| フード番号 | H-01 |
| 開口寸法 | 測定時の幅・高さ |
| 測定器 | 型式・管理番号 |
| 測定条件 | 排風機・空調・給気等の状態 |
| 最小風速 | 測定値 |
| 平均風速 | 測定値 |
| ダクト排風量 | 測定・計算値 |
| 静圧 | 測定孔と測定値 |
| 異常の有無 | 判定結果 |
| 推定原因 | 調査結果 |
| 確認された原因 | 根拠と確認方法 |
| 是正措置 | 実施内容 |
| 再測定結果 | 改善後の測定値 |
| 確認者 | 確認者・確認日 |
16-2.測定していない値を記録しない
例えば、ダクト排風量だけを測定した場合、測定していない最小制御風速を推測して実測値として記入してはいけません。
また、設計値と実測値も区別します。
16-3.不具合の調査経過を残す
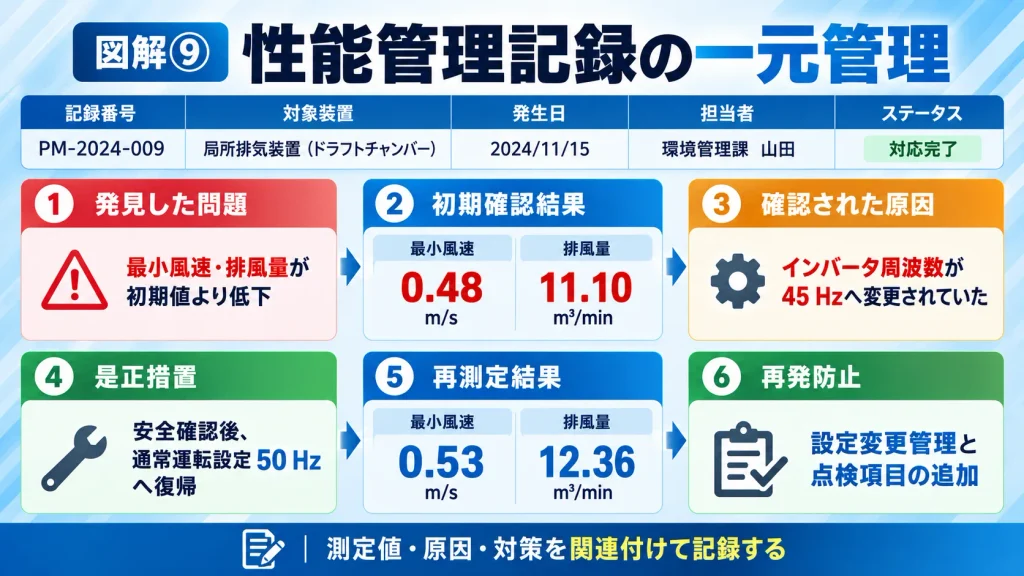
今回の仮想事例では、次のように整理できます。
| 項目 | 記録例 |
|---|---|
| 発見した問題 | 最小風速・排風量が初期値より低下 |
| 初期の確認結果 | 最小0.48 m/秒、排風量11.10 m³/分 |
| 調査で確認した事項 | 通常運転周波数50 Hzに対し45 Hzで運転 |
| 原因 | 運転設定が意図せず変更されていた |
| 対策 | 安全性・仕様を確認後、正しい運転設定へ復帰 |
| 再測定結果 | 最小0.53 m/秒、排風量12.36 m³/分 |
| 結果 | 今回の設計目標を達成 |
| 再発防止 | 設定変更の管理と点検項目の追加 |
このように、測定結果だけでなく、原因と対策を関連付けて記録することが重要です。
17.現場で使える実務チェックリスト
測定前
- 初期管理値を確認した。
- 測定器と校正状態を確認した。
- サッシ開口高さを確認した。
- 空調・給気条件を確認した。
- 排風機の運転設定を記録した。
- 測定位置を確認した。
測定・比較
- 開口面の最小風速を測定した。
- 平均開口面風速を確認した。
- ダクト排風量を確認した。
- 静圧を同じ測定位置で確認した。
- 法令上の基準と比較した。
- 自主的な設計目標と比較した。
- 初期管理値からの変化を確認した。
- 測定の不確かさや条件差を考慮した。
原因調査
- フード内部の障害物を確認した。
- 外乱気流の影響を確認した。
- ダクトの閉塞や漏れを確認した。
- 活性炭吸着装置の状態を確認した。
- 排風機の運転状態を確認した。
- インバータの設定値を確認した。
- 原因の推定と確認結果を区別した。
改善後
- 必要な是正措置を実施した。
- 改善後に再測定した。
- 制御風速を確認した。
- 排風量を確認した。
- 必要に応じて静圧を確認した。
- 再発防止策を検討した。
- 点検・改善記録を保存した。
18.よくある質問
Q1.完成時の風速から何%低下したら異常ですか?
すべての局所排気装置に共通する、初期値からの低下率による一律の法定判定基準はありません。
実際には、適用される制御風速の基準、設備の安全余裕、測定条件、測定の不確かさなどを考慮します。
例えば、初期値から10%低下した場合に詳細調査するという自主的な管理方法は考えられますが、それ自体が法定基準ではありません。
Q2.静圧が−280 Paから−350 Paになったら、吸引性能は良くなっていますか?
必ずしもそうではありません。
負圧の絶対値が大きくなっていても、ダクトの閉塞や系統抵抗の増加によって排風量が減少している可能性があります。
測定位置と運転条件を確認し、排風量や制御風速も併せて評価します。
Q3.排風量が設計値以上なら、問題はありませんか?
排風量だけでは判断できません。
今回の囲い式フードでは、開口面の最小風速が重要です。
また、外乱気流や内部障害物によって、捕捉性能が低下する場合があります。
Q4.今回の最小風速0.48 m/秒は法令違反ですか?
今回の前提では、法令上の原則的な基準0.40 m/秒を数値上は上回っています。
ただし、自主的な設計目標0.50 m/秒には達していません。
このため、今回の例では設計目標の未達として原因調査を行いました。
実際の法令適合性は、測定方法、適用規定、作業条件なども確認して判断します。
Q5.インバータ周波数を上げれば排風量は必ず回復しますか?
必ずしもそうではありません。
排風機の性能や系統抵抗によって運転点は変化します。
また、回転数を上げると電動機の負荷や振動などが変化する場合があります。
原因と仕様を確認せずに、周波数だけを変更することは避ける必要があります。
Q6.局所排気装置の定期自主検査だけ行えば、日常的な確認は不要ですか?
いいえ。
今回の対象業務では、有機溶剤作業主任者による1月を超えない期間ごとの点検と、1年以内ごとに1回の定期自主検査は別の事項です。
また、異常を早期に発見するため、使用前の運転確認などを自主的に実施することも有用です。
Q7.活性炭吸着装置の圧力損失が正常なら、吸着性能も正常ですか?
そのようには判断できません。
圧力損失と吸着能力は異なるものです。
活性炭の破過や交換時期については、使用条件とメーカーの管理方法などに基づいて確認する必要があります。
19.まとめ:初期管理値を使って性能低下を早期に発見する
今回は、局所排気装置の運転開始後に性能が低下した場合の対応方法を解説しました。
第31回の完成時測定値を初期管理値として使用し、3か月後の仮想測定値と比較しました。
その結果、次のような変化が確認されました。
| 項目 | 完成時 | 3か月後 | 改善後 |
|---|---|---|---|
| 最小風速 | 0.54 m/秒 | 0.48 m/秒 | 0.53 m/秒 |
| 平均風速 | 0.65 m/秒 | 0.58 m/秒 | 0.65 m/秒 |
| ダクト排風量 | 12.40 m³/分 | 11.10 m³/分 | 12.36 m³/分 |
| フード直後の静圧 | −280 Pa | −235 Pa | −277 Pa |
| インバータ周波数 | 50 Hz | 45 Hz | 50 Hz |
今回の仮想事例では、インバータ周波数の変更が主な原因だったと仮定し、適切な確認を行ったうえで通常の運転設定へ復帰させました。
改善後は、制御風速と排風量が完成時に近い値となりました。
ただし、実際の設備では、同じ数値の変化が生じても、原因が同じとは限りません。
そのため、性能低下が見つかった場合には、次の考え方が重要です。
- 初期管理値と同じ条件で比較する。
- 制御風速・排風量・静圧を区別する。
- 静圧の変化だけで原因を決めない。
- フード、ダクト、排ガス処理装置、排風機などを順番に調べる。
- 法令上の基準と自主的な管理値を区別する。
- 必要な是正措置を実施し、改善後に再測定する。
- 記録を残し、再発防止と維持管理へ活用する。
局所排気装置の性能管理では、異常が起きてから対処するだけでなく、完成時の測定値を活用して小さな変化を発見し、必要な性能を維持することが重要です。
参考資料
法令・行政資料
- 有機溶剤中毒予防規則|e-Gov法令検索
第16条、第18条、第19条の2、第20条~第23条 - 厚生労働省「局所排気装置の定期自主検査指針」等の周知等について
平成20年3月27日付け基発第0327001号 - 局所排気装置の定期自主検査指針|愛知労働局PDF
フード、ダクト、排風機、吸気・排気能力の検査方法および判定基準
関連記事
- 第23回「局所排気装置の測定記録と管理値の設定|静圧・風量・制御風速から性能低下を早期発見する方法」
- 第24回「既設局所排気装置の性能を改善する方法|フード・ダクト・排風機の改善効果を数値で比較」
- 第29回「局所排気装置の設計計算書を実際に使ってみよう|Excel入力から計算結果の確認までを具体例で解説」
- 第31回「局所排気装置の完成時性能確認と引渡しの実務|設計値と実測値の比較・不具合対応・記録管理」
※記事中の3か月後の測定値、インバータ周波数の変更、不具合原因および改善後の数値は、説明用に設定した仮想事例です。実設備での測定結果や原因調査結果ではありません。

コメント